

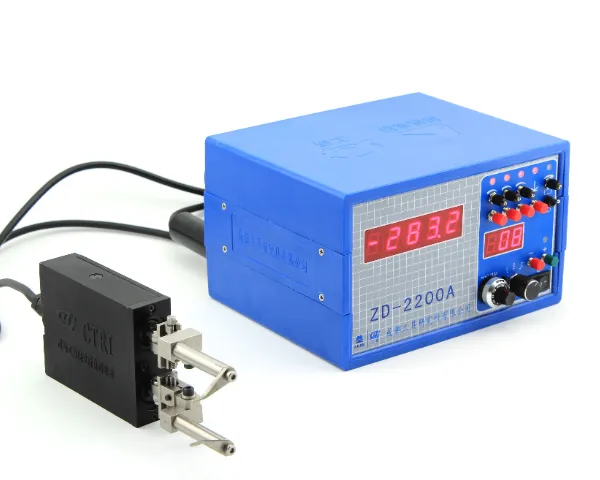

ZD系列主动测量系统以相对测量原理为关键,构建了高效、***的在线检测逻辑,***契合生产过程中“实时控制”的关键需求。在磨削加工过程中,系统通过测量装置,实时捕捉被加工件与标准工件之间的几何尺寸差值,将数据快速传输至处理单元进行分析运算。基于预先设定的尺寸阈值,系统会向加工设备发出***的逻辑控制信号——当尺寸接近目标值时,控制设备调整加工参数;当达到预设精度时,及时发出停机或进给调整指令,从根本上避免超差、欠加工等问题。这种“实时测量-数据处理-***控制”的闭环流程,确保了加工过程的连续性与稳定性,为高效生产提供了坚实的技术支撑。磨加工主动测量仪的响应时间需短于磨削进给的调整周期,以实现***实时控制。成都高精度主动测量系统采购

凸轮轴磨加工主动测量仪可提高批量生产的质量一致性。批量生产中,坯料材质差异、设备状态波动等因素易导致凸轮轴质量离散,传统抽检方式难以全方面把控。主动测量仪对每根凸轮轴的所有凸轮型面、轴颈尺寸等进行全流程测量,记录完整的质量数据并生成统计分析报告,通过对比批次内的尺寸偏差规律,自动微调下一批次的磨削基准参数。这种批量监控能力可缩小不同凸轮轴之间的质量差异,确保装配时的互换性,减少因个体差异导致的发动机性能波动,同时为工艺优化提供数据支持,提升批量生产的质量稳定性,增强产品的市场竞争力。成都轴承磨加工主动量仪怎么卖磨加工主动测量仪的防护性能在恶劣的磨削环境中显得尤为重要,可延长设备使用寿命。
轴承磨加工主动测量仪可提升轴承的旋转精度。轴承的旋转精度取决于滚道和滚动体的形状误差与位置误差,传统加工方式难以兼顾这些参数的实时控制,易导致旋转时出现偏心或晃动。轴承磨主动测量仪配备多维度传感器,能同时监测滚道的圆度、同轴度、端面跳动等形位参数,通过分析这些参数的关联性,自动调整磨削路径和力度,对滚道进行***修整。这种全方面的精度控制可有效降低轴承旋转时的径向和轴向跳动,确保滚动体在滚道内平稳运转,减少因旋转精度不足导致的能量损耗和发热,提升轴承的高速旋转性能,满足精密机械对轴承旋转精度的严苛要求。?
成都工具所ZD系列主动测量系统在兼容性设计上充分考虑行业多样化的加工需求,实现了与不同类型加工设备、工艺的高效适配。无论是传统数控磨床、磨削设备,还是智能化生产线中的自动化磨削单元,该系统都能通过灵活的接口设计与设备快速对接,无需大规模改造现有生产布局。针对不同加工工艺的特性,系统可灵活调整测量参数与控制逻辑,适配轴类、轴承、齿轮内孔等不同零件的精磨流程,同时兼容多种磨削方式的检测需求。此外,系统的安装调试过程便捷高效,配套的技术服务团队可提供个性化适配方案,帮助企业快速完成系统集成与投产使用,既降低了设备升级的时间成本,又保障了生产流程的连续性,充分体现了“适用范围广”背后的深层技术支撑。磨加工主动测量仪的校准工具需经过严格检定,以***校准结果的准确性。
外圆磨加工主动测量仪能提升外圆表面质量的一致性。同一批次零件的外圆表面质量易因材料硬度不均、设备状态波动等因素产生差异,传统加工方式依赖抽检难以全方面把控。主动测量仪对每一件工件的外圆表面进行全流程测量,记录直径变化曲线、圆度偏差和表面粗糙度数据,通过统计分析同一批次的质量数据,自动微调下一批次的磨削参数,如砂轮修整周期、磨削压力等。这种批量调控能力可缩小不同零件外圆表面的质量差异,确保每一件产品的外圆精度和光洁度保持一致,减少因个体差异导致的装配性能波动,提升批量生产的质量稳定性,满足大规模制造的质量管控要求。?磨加工主动测量仪的软件系统可根据加工需求进行升级,以适应新的工艺要求。成都磨加工主动测量仪报价
磨加工主动测量仪在磨削过程中对工件尺寸进行实时捕捉,为加工精度提供即时反馈。成都高精度主动测量系统采购
轴承磨加工主动测量仪能保障轴承滚道尺寸的高度一致性。轴承滚道的尺寸精度直接影响轴承的装配性能和使用寿命,传统磨削加工中,因砂轮磨损、工件装夹偏差等因素,易导致滚道尺寸出现离散。轴承磨主动测量仪可实时监测滚道的曲率半径、沟径等关键尺寸,将数据实时反馈至磨削系统,通过动态调整砂轮进给量和位置,确保每一个轴承滚道的尺寸都严格控制在极小的公差范围内。这种***控制能力消除了批次内和批次间的尺寸差异,***了轴承与轴、座圈的配合精度,避免因滚道尺寸不一致导致的装配过紧或过松,减少轴承运转时的振动和噪音,为轴承的稳定运行提供基础保障,提升轴承整体的质量可靠性。?成都高精度主动测量系统采购
-
 面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
