

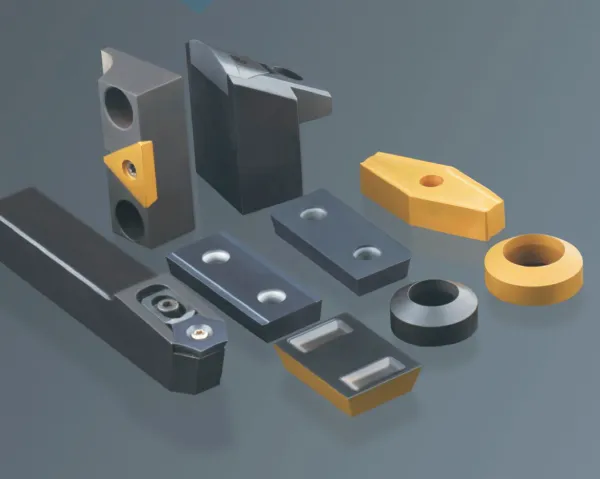

CBN切削刀具可增强加工过程的环保性。传统加工高硬度材料时,有时需要使用大量切削液来冷却和润滑,这不仅增加了成本,还可能造成环境污染,后续处理切削液也需要投入一定成本。CBN切削刀具因耐热性好,在切削过程中可采用干切削或少量切削液的方式进行加工,减少了切削液的使用量,降低了切削液对环境的污染,同时也省去了切削液的采购、处理等环节的成本。这种环保特性符合现代制造业绿色生产的发展趋势,有助于企业实现清洁生产,减少对环境的***影响。其刀具在实际应用中展现出优异的尺寸精度与表面光洁度。成都标准刀具选购

轴承切削刀具能优化轴承端面的加工效率。轴承端面的平面度与平行度影响轴承安装的贴合性,传统加工中需多次走刀才能***精度,效率较低。轴承切削刀具通过宽刃设计与合理的切削参数匹配,可实现端面的一次高效切削成型,减少走刀次数,同时刀具的散热结构设计降低了切削热对端面精度的影响,确保平面度符合要求。这种高效率加工缩短了轴承端面的单件加工时间,提升了批量生产的产能,同时减少了因多次走刀导致的累积误差,***端面与轴线的垂直度,提升轴承的安装精度。?成都孔加工切削刀具大概多少钱高效切削的实现依赖于刀具与被加工材料特性的科学匹配。
蜗杆切削刀具可适配不同类型蜗杆的加工需求。蜗杆存在阿基米德蜗杆、渐开线蜗杆、法向直廓蜗杆等多种类型,其齿形特征差异较大,普通刀具通用性有限。系列化蜗杆切削刀具针对不同类型蜗杆的齿形特点设计刃口轮廓与切削参数,如针对渐开线蜗杆采用相应的基圆直径刃口设计,针对多头蜗杆优化刃口间距,可满足多样化蜗杆的加工需求。这种适配性减少了因蜗杆类型变化导致的刀具更换与调试时间,提升工艺灵活性,使同一台设备可通过更换刀具完成多种蜗杆的加工,降低设备投入成本。
重型切削刀具可增强大负荷切削过程的稳定性。重型切削时,切削力大且易产生强烈振动,普通刀具因刚性不足会加剧振动传递,导致切削过程不稳定,影响加工精度和刀具寿命。重型切削刀具通过优化整体结构刚性,如加粗刀柄直径、采用一体化锻造工艺,降低刀具自身的挠度变形,同时合理设计刃部角度分散切削力,减少振动源头。这种稳定性可抑制切削过程中的颤振,确保刀具与工件的相对位置稳定,避免因振动导致的表面质量缺陷和尺寸偏差,保护设备主轴等关键部件免受过度冲击,延长设备的使用寿命,维持生产过程的连续顺畅。?切削刀具定制是根据客户的需求和要求来设计和制造刀具。
非标切削刀具能优化对特殊材料的切削适配性。特殊材料如复合材料、粉末冶金材料等具有独特的物理力学性能,标准刀具的材料和结构难以适应其切削特性,易出现磨损过快、切削力过大等问题。非标切削刀具可针对特殊材料的特性选择适配的刀具材料,如采用高耐磨性涂层应对复合材料中的硬质点磨损,设计特殊排屑槽解决粉末冶金材料的切屑堵塞问题,使切削过程更顺畅。这种优化的适配性减少了特殊材料加工中的刀具损耗,降低了切削力和切削热对工件的影响,避免因材料特性导致的加工缺陷,提升特殊材料零件的加工质量和效率。?成都工具所刀具可实现优良的表面质量与尺寸精度。成都钨钢铣刀多少钱
切削刀具具有良好的耐磨性和抗冲击性,能够适应复杂的加工环境。成都标准刀具选购
齿轮切削刀具能***保障齿轮齿形的几何精度。齿轮齿形的渐开线、模数、压力角等参数直接决定齿轮啮合性能,普通刀具难以***复现复杂齿形,易导致齿形偏差。齿轮切削刀具通过精密磨削形成与理论齿形完全匹配的刃口轮廓,在切削过程中可***控制齿面接触线,确保齿形各参数严格符合设计标准。这种***性避免了因齿形误差导致的传动冲击、噪音增大和效率下降,为齿轮副的平稳啮合提供基础保障,同时减少后续齿面修整工序,提升齿轮传动的整体性能与寿命。?成都标准刀具选购
-
 面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
