

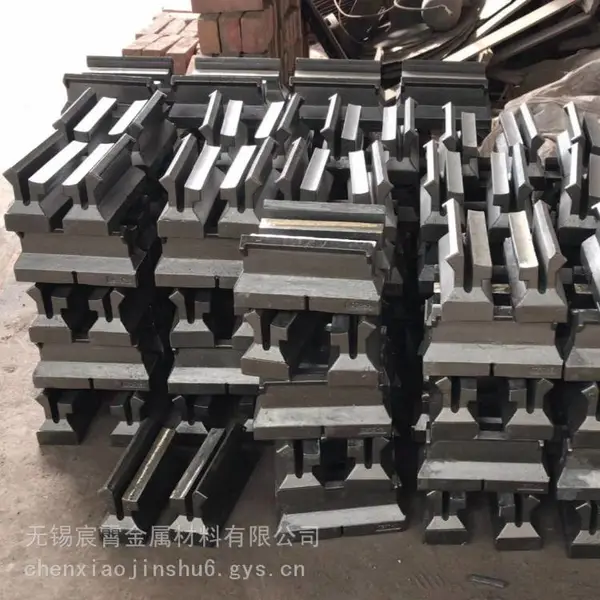
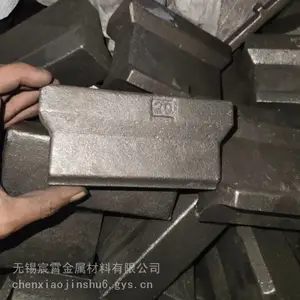
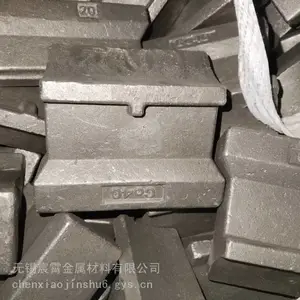

| 产品特性:耐高温 | 表面处理:喷砂 | 材质:Co20 |
| 成型工艺:低压铸造 | 公差:±1 | 砂型铸造种类:化学硬化砂型 |
| 特种铸造种类:金属型铸造 | 打样周期:16天及以上 | 加工周期:1-3天 |
| 年剩余加工能力:100000件 | 年最大加工能力:1000000件 |
一、 材质与性能:为何选择Co20?
Co20 是一种钴基耐热合金,专为加热炉高温段设计。其典型的化学成分特点与优势如下:
钴 (Co, 18-22%):提高高温强度与抗热疲劳性,延缓基体软化。
铬 (Cr, 25-28%):形成致密氧化膜,提供***的抗氧化和抗腐蚀能力。
镍 (Ni, 10-12%):稳定奥氏体组织,改善铸造性和韧性。
钨 (W, 2-3%):形成硬质相,提升红硬性和耐磨性。
关键性能指标:
使用温度:Co20滑块可在≤950℃工况下长期稳定工作,而实际炉内气氛温度虽高达1300℃以上,但垫块通过水冷梁冷却,其承受的自身温度在此范围内。
抗氧化性:在900℃高温下氧化速率极低,表面氧化膜不易剥落,有效防止“粘钢”损伤钢坯底面。
抗热疲劳:能经受950℃至室温反复循环300次以上无裂纹,适应加热炉间歇式作业的急冷急热环境。
使用寿命:在常规热轧厂使用周期约为18-24个月,磨损量控制在可接受范围内。
二、 核心工艺:精密铸造
此类备件通常采用熔模精密铸造工艺,原因在于:
尺寸精度高:公差可达CT6-CT8级,表面光洁度好,安装时无需复杂修磨。
结构适应性强:可一体化成型带安装孔、卡槽或异形曲面的复杂结构,避免焊接组合带来的应力集中。
性能均一:由于采用真空熔炼,***了气孔和夹杂物,确保滑块内部组织致密,各部位性能一致。
三、 应用场景与行业地位
在热轧生产线中,Co20滑块主要安装在步进梁或固定梁上。它的质量直接影响钢坯的加热质量和轧钢效率。若选用不当或质量不佳,会导致:
钢坯黑印:滑块冷却造成钢坯接触点温度过低,影响轧制质量。
划伤钢坯:滑块高温磨损或碎裂,在钢坯表面产生划痕。
停炉检修:垫块寿命短导致非计划停炉,***影响产线作业率。
因此,选用高性能的Co20耐热钢滑块是保障钢厂高效、低成本生产的关键环节之一。
四、 如何选购与定做
由于各加热炉的设计参数不同(如炉型、梁的布局、钢坯规格),Co20滑块的规格基本为非标定制。采购或询价时,建议您明确以下信息:
图纸或样品:提供具体的安装尺寸、公差要求及结构形式。
工况参数:明确该滑块在炉内的具体位置(预热段、加热段或均热段),不同位置温度不同,可选Co20、Co40或Co50等不同牌号。
-
 ¥43.00
-
¥63.00
-
¥63.00
-
¥63.00
-
¥63.00
-
¥160.00
-
¥164.00
-
¥164.00
-
¥4.48万
-
¥4.48万
-
¥4.48万
-
¥42.00
