

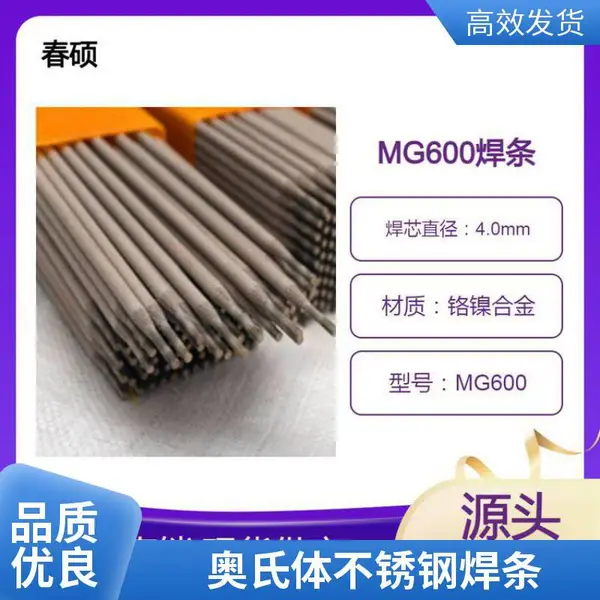
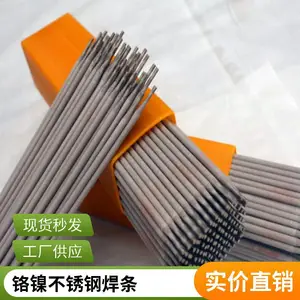

| 材质:不锈钢(Cr-Ni合金) | 型号:A302 | 直径:2.5mm-4.0mmmm |
| 长度:300-350mmmm | 焊接电流:交直流两用A | 药皮类型:钛钙型(稳定型) |
| 应用领域:砖瓦机械耐磨堆焊 | 包装:5kg/盒 |
在砖瓦机械、粉碎设备、矿山机械等行业中,磨损是最常见的失效形式之一。设备的易磨损部件如粉碎机锤头、搅拌机叶片、对辊、刮板等,长期承受高冲击、高磨损工况,导致频繁停机更换,不仅消耗大量备件成本,更严重影响生产连续性。传统的修复方式往往采用普通碳钢焊条或简单补焊,堆焊层耐磨性差、药皮不稳定、操作难度大,极易出现裂纹、气孔等缺陷,修复后使用寿命极短,给企业带来巨大经济损失。天津春硕焊材科技有限公司(简称“春硕焊材”)自2016年成立以来,始终聚焦于焊接材料的研发与生产,深刻理解行业痛点。针对砖瓦机械等设备耐磨部位的堆焊需求,我们重点推出了不锈钢焊条A302(药皮稳定型)。该产品通过优化药皮配方,引入特殊稳弧剂与造渣剂,使电弧燃烧更稳定、飞溅***减少,同时调整焊芯合金成分,在***良好抗裂性的前提下,使堆焊层具备适度的硬度和优异的抗疲劳性能。这一技术改进有效解决了传统焊条药皮易脱落、电弧不稳导致的操作难度大问题,帮助用户在恶劣工况下实现快速、可靠的堆焊修复,大幅延长设备运行周期。
工作机制与产品特点
A302焊条属于奥氏体不锈钢焊条(相当于AWS E309-16),焊芯主要成分为Cr19Ni10合金,药皮采用钛钙型配方,可交直流两用,适用于全位置焊接。其工作原理是利用电弧热熔化焊芯与母材,形成熔池后凝固成奥氏体组织。由于镍含量较高,该焊条具有优异的抗裂性和塑性,特别适合异种钢焊接及堆焊过渡层。在砖瓦机械耐磨部位堆焊应用中,A302常作为打底层或工作层使用,通过多层多道焊形成致密的堆焊层,能有效抵抗冲击和热疲劳。此外,药皮中的稳弧成分使电弧长度自调节能力强,即使在薄板或小电流条件下也能稳定燃烧,操作者无需频繁调整参数,***提高焊接效率。
核心特点包括:
- 药皮稳定:采用优质金红石、钛白粉等原料,药皮压涂密实、不易开裂,焊接时药皮熔化均匀,保护效果好,焊缝成形美观。
- 电弧柔和飞溅小:通过稳弧剂配比,电弧燃烧宁静,飞溅率低于5%,减少后期清理工作量。
- 抗裂性优异:奥氏体组织能有效松弛焊接应力,特别适合修复形状复杂或刚性大的工件,如锤头、齿板等。
- 适用性广:可焊接不锈钢、碳钢、异种钢,也可用于高锰钢、高铬铸铁等耐磨件的过渡层堆焊。
- 操作简单:焊接电流范围宽,平焊、立焊、仰焊均可轻松掌握,节省培训成本。
技术规格与参数
| 项目 | 参数值 |
| 焊条直径(mm) | 2.5 / 3.2 / 4.0 |
| 焊条长度(mm) | 300~350 |
| 焊接电流范围(A) | 70~90(2.5mm) / 90~130(3.2mm) / 140~180(4.0mm) |
| 电源极性 | 交流/直流正接/反接 |
| 堆焊层硬度(HRC) | 约20~30(加工硬化后可达35~40) |
| 参考执行标准 | GB/T 983 E309-16 / AWS A5.4 E309-16 |
| 药皮类型 | 钛钙型(碱性) |
堆焊层硬度虽不算极高,但由于奥氏体组织在冲击作用下会产生加工硬化效果,实际使用中表面硬度会***提升,有效抵抗磨粒磨损。建议在砖瓦机械锤头、搅拌机叶片等部位,采用A302打底后再堆焊高硬度耐磨层(如D256、D507等),可兼顾抗裂与耐磨。
信任背书与咨询建议
天津春硕焊材科技有限公司拥有多年的行业积累,产品广泛应用于砖瓦机械、粉碎行业、矿山、冶金、电厂、石油等领域的设备修复。我们的客户包括多家大型砖瓦厂和粉碎机制造商,通过使用A302焊条进行堆焊修复,设备易损件寿命平均延长30%~50%,每年为企业减少数万元的备件开支。例如,某砖瓦厂粉碎机锤头原每15天更换一次,改用我公司A302焊条打底+耐磨层堆焊后,更换周期延长至25天,且焊接过程稳定、脱渣容易,受到现场焊工一致好评。我们深知焊接材料的质量直接影响设备可靠性和生产安全,因此所有出厂产品均经过严格的成分检测和焊接工艺评定,确保每根焊条性能可靠。如果您正在为砖瓦机械磨损停机而烦恼,或者希望提升堆焊修复的作业效率,欢迎联系天津春硕焊材科技有限公司技术部门。我们的工程师可根据您的实际工况提供针对性的选材建议和焊接工艺方案,帮助您用合理成本实现***修复效果。请提供您的设备类型、磨损程度和现有焊条使用情况,我们将快速响应,为您定制解决方案。
FAQ(常见问题)

1. A302焊条的药皮稳定具体指什么?如何影响焊接质量?
药皮稳定是指焊条在焊接过程中药皮熔化均匀、不脱落、不产生偏心,同时电弧燃烧平稳,不易断弧。这得益于配方中金红石、稳弧剂和粘结剂的合理配比。稳定的药皮能***良好的保护气氛,减少飞溅和气孔,焊缝成形美观,特别适合要求严格的连续堆焊作业。
2. A302焊条与普通A102焊条有什么主要区别?
A102对应E308系列,主要用于奥氏体不锈钢焊接;A302对应E309系列,镍含量更高(约9%~11%),抗裂性和抗晶间腐蚀能力更强,特别适合异种钢焊接以及作为堆焊过渡层。在耐磨堆焊中,A302更能适应热应力较大的工况,防止结合处开裂。
3. 使用A302焊条堆焊砖瓦机械锤头时,是否需要预热?
通常不需要预热,因为奥氏体不锈钢焊条自身塑性好,能有效松弛焊接应力。但如果母材是高锰钢或高铬铸铁等脆性材料,建议预热至100~200℃以防止裂纹产生。具体可根据工件厚度和环境温度适当调整。
4. A302焊条堆焊后的硬度是否足够抵抗砖瓦原料的磨损?
焊态下硬度较低(HRC 20~30),但在使用过程中受冲击后会产生***的加工硬化,表面硬度可提升至HRC 35~40以上,足以抵抗中等磨粒磨损。对于更高磨损工况,建议A302打底+高硬度耐磨焊条(如D256)的复合堆焊方案。
5. 该焊条储存和烘干有什么特殊要求?
A302焊条药皮吸湿性较低,但建议储存在干燥、通风的环境中,相对湿度不超过60%。开封后未用完的焊条应放入保温筒或密封袋。若药皮受潮,使用前在150℃下烘干1小时即可恢复良好性能。
6. 能否用于焊接不锈钢与碳钢的异种接头?
完全可以。A302正是针对异种钢焊接开发的,其成分可稀释碳钢中的碳,防止形成脆硬马氏体组织,广泛用于锅炉、化工管道、砖瓦机械中不锈钢与碳钢的连接或堆焊。
7. 使用A302焊条时,电流过大会有什么后果?
电流过大容易导致药皮发红、合金元素烧损严重,堆焊层成分变化降低耐腐蚀性和抗裂性,同时飞溅增大、焊缝成形变差。建议严格按推荐电流范围操作,大直径焊条也不宜超过180A。
8. 如果现场环境温度很低(-10℃以下),焊接时需要注意什么?
低温环境下母材拘束度大,容易产生冷裂。建议对焊件进行局部预热(50~100℃),焊后缓冷,必要时用保温棉覆盖。A302焊条自身抗裂性好,但低温施工仍需采取防裂措施。

天津春硕焊材科技有限公司,创于2016年是一家生产销售单位,注册资本50万人民币,事业在蓬勃发展,蒸蒸日上。研制的焊接材料,广泛用于砖瓦行业、粉碎行业、矿业、冶金、建材、水利、钢厂、电厂、石油、农机配件等设备易磨损部位的维修与维护, 如粉碎机锤头、搅拌机、搅叨、搅笼、对滚、开采钻头、旋耕犁叨片等。该产品可以使易磨损件延长使用寿命,节省更换新件时间,降低维修材料投资成本,减少停工抢修次数,以达到保障生产正常运行的效果。 过去、现在、将来;不断创新是我们力升人的奋斗目标,回报社会和客户满意是我们永胜人永远的追求. 我厂主要生产:焊接材料,焊接设备,焊机配件,焊丝,等 还有美国万w能焊材代理销售并于德国蒂森焊材,日本神钢焊材,美国泰克罗伊焊材,美国赫伯特焊材,奥地利伯乐焊材,美国林肯焊材,瑞典伊萨。等公司中国特约供应商,与本公司建立了长期固定的合作关系,产品主要用于——机件磨损保护及修复堆焊如:连铸辊、夹送辊、冲渣槽、布料溜槽、高炉料钟、耐磨板、磨煤辊、水泥立磨辊、水泥磨盘、辊压机、单齿辊破碎机、破碎机锤头、锤盘、板锤、颚板、风机叶轮、水轮机 、汽轮机、挖掘机斗齿、炼胶机械、榨油机械、石油钻杆耐磨带、岩棉机械、阀门、热锻模具、采煤机滚筒、刮板机中部槽等 主要生产:耐磨堆焊焊条、铸铁焊条、银焊条、钴基焊条、铜焊条、不锈钢焊条、镍基焊条、耐热钢焊条、耐酸钢焊条、ND钢焊条、合金焊条,等焊条产品加工。 焊丝有,不锈钢焊丝、银焊丝、铜焊丝、耐磨药芯焊丝、镍基焊丝、钴基焊丝、银焊片、耐热钢焊丝、氩弧焊丝、气保焊丝、埋弧焊丝、合金焊丝,等焊丝产品加工。
点击查看>| 企业类型 | 有限责任公司 | 注册资本 | 50.00万人民币 |
| 公司注册地址 | 天津市津南区葛沽镇滨海民营经济成长示范基地会展经济中心606室20号 | 统一社会信用代码 | 91120112MA05L4BT4H |
| 登记机关 | 天津市津南区市场监督管理局 | 法定代表人 | 李增倍 |
| 公司成立日期 | 2016-09-26 | 营业期限 | 2016-09-26 至 2036-09-25 |
| 经营范围 | 焊接材料技术开发、服务;焊接材料、焊接设备、机械设备、五金产品、金属材料批发兼零售。(依法须经批准的项目,经相关部门批准后方可开展经营活动) | ||
-
¥15.00
-
¥15.00
-
¥16.00
-
¥30.00
-
¥30.00
-
¥23.00
-
¥22.00
-
¥23.00
-
面议
-
面议
-
¥15.00
-
¥15.00
