

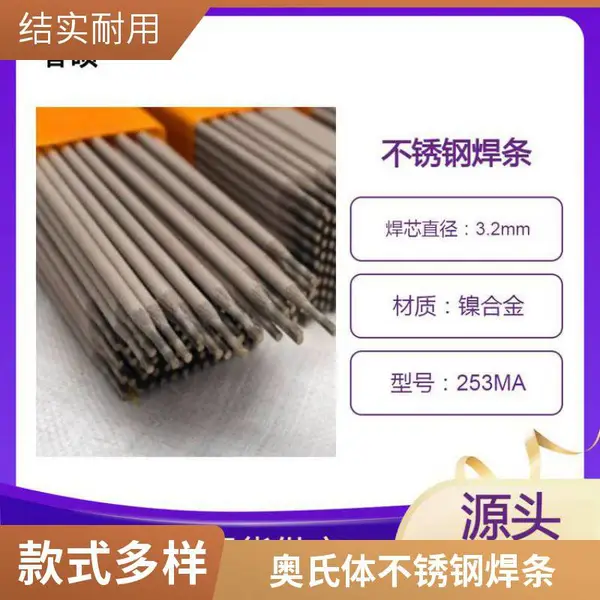
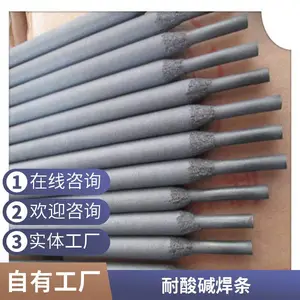

| 型号:A102 | 材质:铬镍不锈钢+强化元素 | 焊接电流:AC/DC+ 60~200AA |
| 工作温度:-20~300℃℃ | 品牌:天津春硕焊材 | 焊条直径:2.5 / 3.2 / 4.0 / 5.0 mm |
| 堆焊层硬度:HRC 38~45 | 包装规格:5kg/盒 20kg/箱 | 应用领域:粉碎机锤头/破碎机板锤等 |
| 特点:耐磨耐冲击/交直流两用 |
行业核心痛点:在粉碎行业(如煤矿、水泥、建材等)中,粉碎机锤头是直接承受高速冲击、强烈磨损和反复热循环的易损件。传统锤头经过一定周期使用后,表面出现磨损、变形甚至断裂,导致粉碎效率下降、能耗升高、产品粒度不均。更换新锤头不仅成本高昂(单次采购费及运输费),还需长时间停机,直接影响生产线连续性。据统计,设备因锤头磨损导致的停工损失往往超过配件本身价值数倍。行业急需一种能在现场快速堆焊修复、且修复后耐磨性与抗冲击性均能满足工况的焊接材料。
公司背景与技术解决方案:天津春硕焊材科技有限公司(成立于2016年)长期专注于耐磨堆焊领域,针对粉碎机锤头的工况特点,研制了不锈钢焊条A102(粉碎机锤头专用型)。该焊条在标准A102不锈钢焊条基础上优化了合金成分,提高铬、镍含量的同时适量添加钼、钒等元素,使堆焊层兼具不锈钢的耐腐蚀性和耐磨堆焊层的高硬度、高韧性。通过严格的焊条药皮配方调整,实现了交直流两用、全位置焊接性能优异,熔敷金属与母材结合牢固、无裂纹,有效延长锤头使用寿命2-3倍,大幅度降低用户综合运营成本。

工作机制与产品特点
- 电弧稳定、飞溅小:药皮含有稳弧剂和造渣剂,焊接过程电弧柔和稳定,飞溅率低于5%,焊道成型美观,减少焊后打磨工作量。
- 熔敷金属成分优化:主要成分为Cr18%-21%、Ni8%-11%,并添加Mo、V、Nb等强化元素,形成弥散强化相,使堆焊层在室温下硬度达到HRC38-45,同时保留不低于15%的延伸率,有效抵抗冲击载荷下的裂纹扩展。
- 抗裂性优异:通过控制碳含量(≤0.08%)和采用低氢型药皮,使焊条具有优良的抗热裂纹和冷裂纹能力,尤其适合多层多道堆焊修复厚大截面的锤头。
- 使用方便:可交直流两用,空载电压≥70V即可引弧,适合工地现场便携式焊机作业。
- 环保低尘:焊条发尘量低于***,操作人员健康更有保障。
技术规格(典型参数)
| 属性 | 参数 |
| 型号 | A102(耐磨耐冲击型) |
| 焊条直径(mm) | 2.5 / 3.2 / 4.0 / 5.0 |
| 焊接电流(A) | AC/DC+:60~200(依直径调整) |
| 堆焊层硬度(HRC) | 38~45(焊后状态) |
| 抗拉强度(MPa) | ≥550 |
| 伸长率(%) | ≥25 |
| 工作温度(℃) | -20~300 |
| 包装规格 | 5kg/盒,20kg/箱 |
行业应用场景:适用于粉碎机锤头、锤盘、搅拌机叶片、对滚、破碎机板锤等易磨损件的堆焊修复。用户反馈表明,在破碎石灰石、煤矸石、铁矿石等物料时,堆焊修复后的锤头使用寿命可达新锤头的1.5-2.5倍,且整体成本降低50%以上。
信任背书与公司优势
数据见证:天津春硕焊材科技有限公司自2016年成立以来,已累计为超过100家粉碎行业客户提供耐磨堆焊解决方案。某大型水泥企业(不便具名)反馈,使用本款A102焊条修复锤头后,单次堆焊可连续运行800小时,较之前普通焊条修复的400小时效率提升一倍;每只锤头综合维修成本从800元降至350元,且停机次数减少60%。此类案例在公司客户档案中屡见不鲜。
产品线完善:除A102外,公司还提供耐磨堆焊焊条、铸铁焊条、不锈钢焊丝、耐磨药芯焊丝等全系列焊接材料,可一站式满足客户各种异种金属焊接、磨损修复需求。同时,公司与众多***焊材品牌(如德国蒂森、日本神钢、美国林肯等)保持长期合作,确保原料纯度与工艺***性。
咨询建议:我们深知每一台设备和工况都有差异。建议您先取样试焊或提供具体工况参数(如物料硬度、锤头材质、冲击频率等),我们的技术团队可为您提供定制化焊接工艺方案和现场指导。不盲目推荐,不给无法兑现的承诺。欢迎您拨打咨询热线或通过官网留言,我们***48小时内给予专业回复。
FAQ(常见买家疑问)
-
Q1: A102焊条与普通不锈钢焊条有何区别?为什么能耐磨耐冲击?
A: 标准A102属于奥氏体不锈钢焊条,侧重耐腐蚀性,硬度较低。我司针对粉碎机锤头工况调整了合金配方,增加Mo、V等元素,使堆焊层形成碳化物硬化相,硬度可达HRC38-45,同时保留良好韧性,从而兼顾耐磨性与抗冲击性。 -
Q2: 该焊条是否需要焊前预热或焊后热处理?
A: 一般不需要。对于中低碳钢锤头,可直接施焊;若锤头材质为高锰钢或铸钢,建议预热150-200℃减缓冷却速度,焊后缓冷即可。具体可咨询我司技术。 -
Q3: 堆焊厚度有限制吗?一次能堆焊多厚?
A: 单道堆焊厚度约3-5mm,多层堆焊总厚度可达20mm以上。注意层间温度控制在100℃以下,防止过热产生裂纹。推荐采用“短弧、窄道、小电流”操作。 -
Q4: 该焊条能否用于铸铁锤头的修复?
A: 铸铁(灰口、球墨)焊接难度较大,需采用特殊铸铁焊条。本产品更适合碳钢、低合金钢、高锰钢锤头。如需焊接铸铁,建议选择我司D507或Z308铸铁焊条。 -
Q5: 使用时有无特殊防护要求?
A: 焊接过程中会产生烟尘和弧光,必须佩戴防护面罩、手套、劳保鞋,保持通风良好。焊条自带低尘配方,但仍需遵守相关安全规范。 -
Q6: 如何判断焊条是否受潮?受潮后能否烘干?
A: 焊条如引弧困难、飞溅增大、药皮脱落可能受潮。可放入烘干箱200-300℃保温1小时后再使用。建议未用完焊条密封保存于干燥处。 -
Q7: 贵公司能提供现场焊接培训吗?
A: 可以。对于批量采购客户,我司可安排技术人员现场指导焊接工艺参数选择、操作手法及质量检查,确保堆焊效果。 -
Q8: 小批量(比如1kg)是否发货?价格如何?
A: 我们支持1kg起售。具体价格随市场原材料波动,欢迎询价。大批量采购(≥100kg)享有优惠,还可享受免费送货上门服务。

天津春硕焊材科技有限公司,创于2016年是一家生产销售单位,注册资本50万人民币,事业在蓬勃发展,蒸蒸日上。研制的焊接材料,广泛用于砖瓦行业、粉碎行业、矿业、冶金、建材、水利、钢厂、电厂、石油、农机配件等设备易磨损部位的维修与维护, 如粉碎机锤头、搅拌机、搅叨、搅笼、对滚、开采钻头、旋耕犁叨片等。该产品可以使易磨损件延长使用寿命,节省更换新件时间,降低维修材料投资成本,减少停工抢修次数,以达到保障生产正常运行的效果。 过去、现在、将来;不断创新是我们力升人的奋斗目标,回报社会和客户满意是我们永胜人永远的追求. 我厂主要生产:焊接材料,焊接设备,焊机配件,焊丝,等 还有美国万w能焊材代理销售并于德国蒂森焊材,日本神钢焊材,美国泰克罗伊焊材,美国赫伯特焊材,奥地利伯乐焊材,美国林肯焊材,瑞典伊萨。等公司中国特约供应商,与本公司建立了长期固定的合作关系,产品主要用于——机件磨损保护及修复堆焊如:连铸辊、夹送辊、冲渣槽、布料溜槽、高炉料钟、耐磨板、磨煤辊、水泥立磨辊、水泥磨盘、辊压机、单齿辊破碎机、破碎机锤头、锤盘、板锤、颚板、风机叶轮、水轮机 、汽轮机、挖掘机斗齿、炼胶机械、榨油机械、石油钻杆耐磨带、岩棉机械、阀门、热锻模具、采煤机滚筒、刮板机中部槽等 主要生产:耐磨堆焊焊条、铸铁焊条、银焊条、钴基焊条、铜焊条、不锈钢焊条、镍基焊条、耐热钢焊条、耐酸钢焊条、ND钢焊条、合金焊条,等焊条产品加工。 焊丝有,不锈钢焊丝、银焊丝、铜焊丝、耐磨药芯焊丝、镍基焊丝、钴基焊丝、银焊片、耐热钢焊丝、氩弧焊丝、气保焊丝、埋弧焊丝、合金焊丝,等焊丝产品加工。
点击查看>| 企业类型 | 有限责任公司 | 注册资本 | 50.00万人民币 |
| 公司注册地址 | 天津市津南区葛沽镇滨海民营经济成长示范基地会展经济中心606室20号 | 统一社会信用代码 | 91120112MA05L4BT4H |
| 登记机关 | 天津市津南区市场监督管理局 | 法定代表人 | 李增倍 |
| 公司成立日期 | 2016-09-26 | 营业期限 | 2016-09-26 至 2036-09-25 |
| 经营范围 | 焊接材料技术开发、服务;焊接材料、焊接设备、机械设备、五金产品、金属材料批发兼零售。(依法须经批准的项目,经相关部门批准后方可开展经营活动) | ||
-
¥15.00
-
¥16.00
-
¥30.00
-
¥30.00
-
¥23.00
-
¥22.00
-
¥23.00
-
¥23.00
-
面议
-
¥15.00
-
¥15.00
-
¥15.00
