

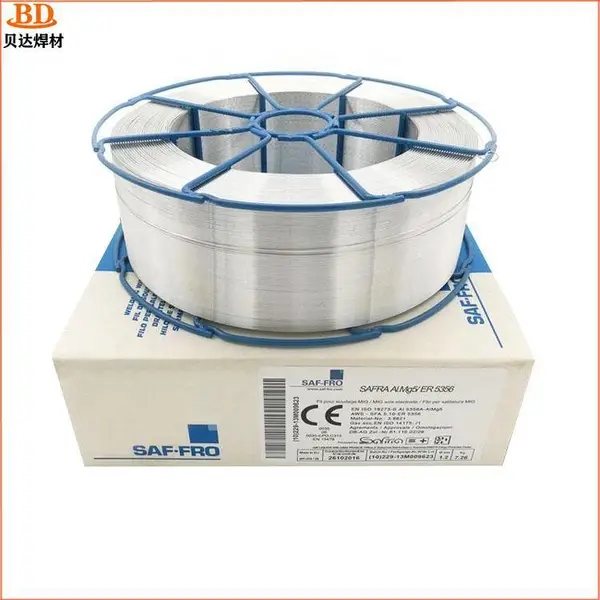
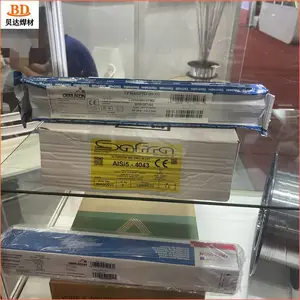
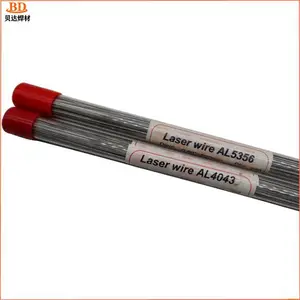
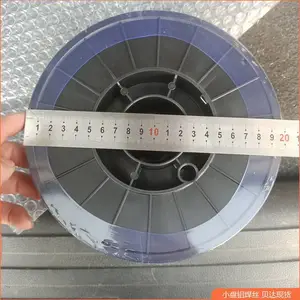

| 材质:5系铝镁合金 | 焊丝直径:0.8~1.6mmmm | 合金体系:Al-Mg系 |
| 焊接工艺:MIG/MAG气体保护焊 | 保护气体:纯氩或氩氦混合气 | 表面处理:化学清洗+定径抛光 |
| 典型特性:飞溅小、成型美观 | 应用领域:船舶、车辆、铝模板等 | 供货形式:盘状标准包装 |
铝及铝合金在结构轻量化中的应用日益普及,焊接质量却长期面临多重挑战。由于铝的导热系数约为钢材的3至4倍,焊接热量快速传递,薄板极易出现烧穿或未熔合;自然形成的氧化膜熔点接近2050℃,远高于铝合金母材的660℃,若清理不***,氧化膜碎片会在焊缝中形成夹渣与气孔。此外,铝材线膨胀系数大,冷却收缩时内应力***,导致焊后变形量大。普通焊丝在MIG/MAG焊接中电弧漂移明显,飞溅多且颗粒大,焊缝表面粗糙、鱼鳞纹紊乱,给后道打磨与防腐涂层施工增加成本。

河北贝达焊接材料有限公司是集高耐磨焊条、特种电焊条及焊丝生产销售于一体的综合性厂家,拥有较全面的检测设备和特种焊材制造能力。针对铝焊市场痛点,我公司在合金配比和焊丝表面后处理环节进行深入优化,推出5系铝镁焊丝。该产品选用低杂质铝锭及高纯度镁锭冶炼,经成分微调、均匀化处理、直线定径拉丝及表面精密清刷等多道工序,使焊丝具有送丝顺畅、电弧聚焦性好、熔滴过渡平稳的特点。在实际焊接中,相比普通铝焊丝,能够明显降低飞溅率,使焊缝成型饱满光亮,有效减少气孔和咬边风险,为铝镁合金结构提供可靠的焊接解决方案。
从工作机制上看,5系铝镁焊丝属于铝镁合金系填充材料,主要依靠镁元素完成固溶强化。镁含量通常控制在4.5%至5.5%,在焊接电弧高温下,镁的烧损过程会形成低熔点氧化物并浮于熔池表面,有助于减小保护气被熔池金属扰动而产生的气孔;同时,适量镁与铝形成的β相可提高焊缝的抗拉强度和耐海水腐蚀性,特别适用于船舶、化工容器及户外铝结构。
本产品的主要特点包括:
- 飞溅小:合金成分均匀,电弧燃烧稳定,熔滴过渡以喷射形式为主,颗粒细碎,飞溅量明显减少。
- 成型美观:焊道表面形成均匀细密的条纹,宽窄一致,焊趾圆滑过渡,抗划伤能力强。
- 送丝顺畅:焊丝经过多道模拉拔与表面抛光,圆周尺寸一致性好,软铝材质不易出现卡丝或乱丝。
- 抗气孔性:焊丝表面经专用清洗液去油干燥,避免水汽与油污进入熔池,有效降低氢气孔产生概率。
- 强塑性平衡:选用合理镁含量,在300MPa级别抗拉强度下仍保持足够延伸率,适应一定变形。
下表列出常用典型参数,实际订货以每批产品质保书为准:
| 项目 | 典型值/范围 |
|---|---|
| 合金系 | 5系 Al-Mg |
| 焊丝直径 | 0.8 / 1.0 / 1.2 / 1.6 mm |
| 镁含量 | 4.5% ~ 5.5% |
| 抗拉强度(熔敷金属) | 约275 MPa |
| 延伸率 | ≥17% |
| 保护气体 | 99.***纯氩或氩氦混合气 |
| 焊接电流(1.2mm) | 120 ~ 220 A |
| 送丝速度建议 | 5 ~ 15 m/min(视板厚而定) |
在焊接操作中,建议先使用丙酮或专用清洗剂去除母材表面油污,再用不锈钢钢丝刷仔细清除氧化膜。对于厚度小于4mm的薄板,可不开坡口,采用小电流快速焊,并配合陶瓷衬垫控制背面成型;对于厚板,推荐开V型或U型坡口,并控制层间温度不超过150℃,以避免焊缝金属过热造成镁元素过度烧损。
5系铝镁焊丝的应用范围覆盖多种行业,常见于铝镁合金自行车车架、电动车架、船舶舷梯与护栏、铝合金车厢、储罐、建筑铝模板、桥梁检修平台以及工装夹具等结构的焊接。由于产品抗裂性能较好,也适用于焊接5A02、5A03、5A05、5083等常用铝镁合金母材。
河北贝达焊接材料有限公司建有较***检测体系,对每批焊丝的化学成分、尺寸偏差和焊接工艺性进行检测,同时制定严格的包装与储运规范,降低运输过程受潮风险。公司已通过***:2000质量管理体系认证,产品在国内各大中城市建立销售渠道,并出口至海外市场,得到机械制造、船舶、化工等下游客户的好评。
公司坚持注重质量与信誉,以稳定的原材料供应和连续化生产确保焊丝批次一致性。对有特殊需求的客户,可提供配套送丝轮、焊枪清理用品选型建议及焊接工艺参数咨询,帮助客户在***时间内建立稳定的焊接工艺。
如您正在选用气体保护铝焊丝,建议结合母材牌号、板厚、焊接位置和焊缝强度要求进行综合匹配。欢迎向河北贝达焊接材料有限公司提供具体工况,我们的技术团队将协助推荐合适的直径和供货形式,并为样件试焊提供必要的技术支持。
FAQ:
问:5系铝镁焊丝与纯铝焊丝的主要区别是什么?
答:5系铝镁焊丝镁含量约4.5%-5.5%,熔敷金属强度明显高于纯铝焊丝,同时耐蚀性和抗裂性更好;纯铝焊丝较软,适合焊接纯度要求高但承载较低的场合。
问:焊接时气孔产生的主要原因有哪些?
答:主要原因包括母材或焊丝表面油污未清除、氧化膜未处理干净、保护气体流量不足或风速过大、环境湿度过高。应针对各环节逐一检查,并适当加大保护气流量。
问:该焊丝适合焊接5083铝合金吗?
答:适合。5083是常用铝镁合金,采用同一合金系的5系焊丝可使焊缝成分与母材匹配,获得较好的强韧性组合,是船舶与压力容器制造中的常见匹配。
问:如何根据板厚选择焊丝直径?
答:3mm以下薄板推荐1.0mm焊丝,3至6mm中薄板推荐1.2mm焊丝,6mm以上厚板可采用1.6mm焊丝,并适当增加层数和预热。
问:为什么该焊丝可以做到飞溅较小?
答:飞溅主要与熔滴过渡模式有关。优化的合金成分和稳定的送丝使电弧集中在焊丝端部,熔滴以喷射形式过渡,短路次数减少,飞溅随之降低。
问:保护气体流量如何设置比较合理?
答:纯氩保护时,电流低于200A可设置为12至15L/min;电流大于200A或室外有风环境,应提高到15至20L/min,并使用防风挡板。
问:焊丝应如何存放和保管?
答:应存放于干燥、通风的库房,避免与酸碱性物质同室存放。开封后尽量当次用完,未用完的焊丝建议放入原塑料袋并扎紧,防止吸潮。
问:能否用于铝型材框架焊接?
答:可以。铝型材多为6063等6系铝合金,使用5系焊丝焊接时强度高于母材,但需控制热输入以***型材表面氧化膜不受严重损伤,并进行焊后表面处理。

河北贝达焊接材料有限公司是高耐磨焊条及特种电焊条、焊丝的生产销售为一体厂家.我公司资金、技术力量雄厚,检测设备齐全,并配有精端的机加工设备。 生产销售耐磨焊条,耐磨药芯焊丝,不锈钢焊条,铸铁焊条,耐热钢焊条,钴基焊条,银焊条,焊丝等,代理国内及国外各个品牌的焊接材料,多个品种规格的焊接材料。本公司生产的焊接材料具有电弧稳定、飞溅小、溶渣覆盖均匀、脱渣易、焊缝成型好,金属强度、塑性、韧性、抗气孔性能良好等特点,产品销售网络覆盖全国各大中城市,并出口国外,已形成良性循环的经营体系,深受国内外用户赞誉。同时,决策层以冷静的思考,将主要精力放到提高技术和管理水平上,通过提高品种质量和调整产品结构来增加竞争力,以***的设备,***的技术,创***的品牌和业绩。 由中国质量认证中心颁发质量认证,***:2000质量认证单位 .公司坚持“质量,信誉至上”的方针,不断提高产品质量,以优质的产品、***的服务来答谢新老朋友。一贯坚持“质量是根本,用户是生命”的经营理念,把“品质***,不求大,只求好”作为我们的追求目标。根据用户提出的特殊要求,承接焊接工程并能快速、及时地提供经济、优质可靠的特种焊接材料、配套焊接设备及产品焊接技术咨询等全方位服务。愿与国内外各界朋友携手共创美好明天. 主要用于:堆焊石油、矿山、采煤、地质、建筑等工业中一些严重磨损或兼有切削的工件。如:铣鞋、磨鞋、扶---、扩孔器、钻杆接头、水力割刀、刮刀片、刨煤机刨刀、取芯钻头、打桩钻头、螺旋钻头:煤矿、钻头修补。钢厂:糖厂:造纸厂、建筑、耐火材料厂等企业的搅拌与粉碎等:各种易磨损件修补,能达到较理想的效果。 主要的客户有铸造厂,化工厂,电厂,机械制造厂,矿山设备厂,砖瓦厂,水泥厂,糖厂,钢厂等 河北贝达焊接材料有限公司主营:耐磨焊条,耐磨药芯焊丝,铸铁焊条,不锈钢焊条钴基焊条,铜焊条,铝焊条.阀门焊条,银焊条,钴基焊丝,防水焊条,铸造碳化钨气焊条,镍合金三用焊条,等各种焊条及焊丝。 代理国内品牌:天津大桥焊材、天津金桥焊材、四川大西洋焊材、上海斯米克z308、北京金威焊材、昆山天泰焊材等。 代理国外品牌:日本神钢焊材、日本日亚焊材,韩国现代焊材,韩国***焊材,瑞典伊萨焊材,瑞典阿维斯塔焊材,瑞典山特维克焊材,美国阿克泰克焊材,美国泰克罗伊焊材,美国林肯焊材,美国哈氏焊材,美国smc焊材。
点击查看>| 统一社会信用代码 | 91130581MA0E3C412X | ||
-
¥39.00
-
¥19.00
-
¥19.00
-
¥19.00
-
¥19.00
-
¥19.00
-
¥19.00
-
¥19.00
-
¥39.00
-
¥39.00
-
¥39.00
-
¥39.00
