

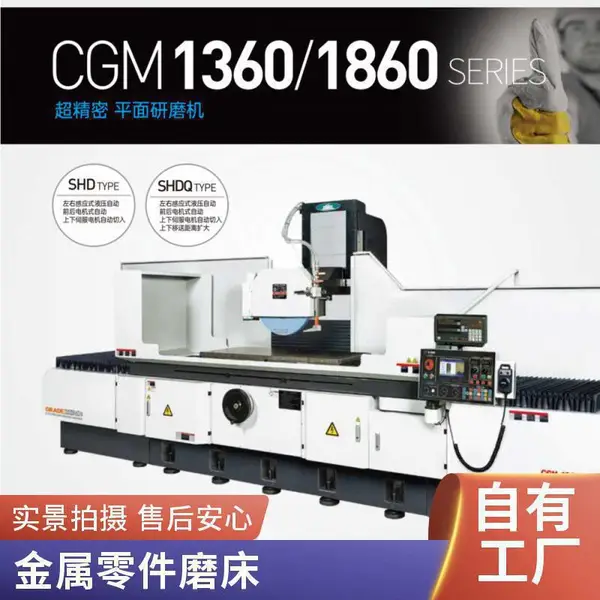
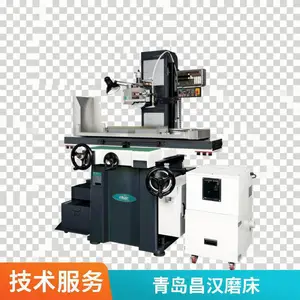
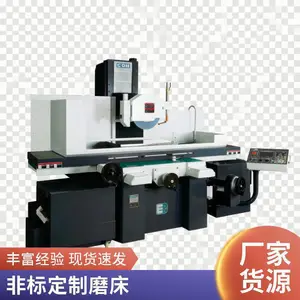

| 品牌:青岛昌汉 | 产品类型:精密平面磨床 | 型号:系列机型按选型 |
| 售后服务:厂家技术支持 | 控制方式:自动磨削循环 | 主体材质:高强度铸铁床身 |
| 应用领域:机械零部件/模具/工具 | 自动化程度:自动/半自动 |
行业痛点
在机械零部件加工中,平面磨削是决定零件平行度、平面度与表面质量的关键工序。许多企业面临台班产能不稳定、调机时间长、工件厚度差偏大、磨削***或变形等现场问题;尤其在批量生产中,过多依赖人工经验和手动进给,容易造成首件与末件质量波动。随着客户对零部件精度和交货期要求持续提高,采用自动磨削、刚性好且易于维护的精密平面磨床,已成为提升生产效率和品质控制的重要途径。
公司背景与解决方案
青岛昌汉精密机械有限公司是韩国独资企业,创立于1994年7月1日,并于2001年7月6日在中国青岛成立分公司。公司长期专注于平面磨床和电火花两大系列,技术团队中有过半人员任职15年以上,积累了稳定的装配、调试与工艺经验。针对上述痛点,我司将自动磨削循环引入精密平面磨床,通过预设粗磨、精磨、光磨和退刀过程,减少人工频繁抬刀和进刀操作,让批量机械零部件平面加工更具一致性,同时降低操作者劳动强度。
工作原理

精密平面磨床以砂轮圆周表面的磨粒作为切削刃,在砂轮高速旋转与工件相对运动过程中,逐步去除工件余量。工作台带动工件沿导轨做往复或连续进给,磨头根据设定值进行垂直方向微量切入;当接近目标尺寸时,自动磨削系统控制设备进入精磨和光磨阶段,降低火花与磨削热量,改善表面粗糙度。自动磨削循环通常包含粗磨、精磨、光磨与退刀等步骤,操作者只需完成装夹和参数设定,后续加工过程由设备自动完成。
主要特点
- 自动磨削循环:减少人工干预,适合中小批量反复加工,有利于稳定零件平面度和厚度一致性。
- 高刚性床身结构:采用优质铸铁构件和稳定的导轨支撑,有助于抑制磨削振动、减少受力变形。
- 精密主轴系统:主轴经过动态平衡与精度检验,在连续磨削中保持较高回转稳定性。
- 适用范围广:可加工模具垫板、夹具底座、冲压件、机床导轨滑块、连接件、泵类零件端面等机械零部件。
- 维护便利:液压/润滑系统、冷却系统和导轨防护装置均设置日常检查点,便于工厂保养。
技术规格(典型范围,以实际机型为准)
| 项目 | 典型范围 | 说明 |
|---|---|---|
| 工作台尺寸 | 300×600mm 至 400×800mm 之间(按机型) | 满足中小型机械零部件平面磨削 |
| 磨削主轴功率 | 约2.2kW 至 5.5kW(按机型) | 根据工件尺寸与磨削宽度选配 |
| 砂轮线速度 | 约25m/s 至 35m/s(按机型) | 需配合砂轮安全线速与工艺要求 |
| 进给灵敏度 | 典型微量进给可达到0.001mm/0.005mm等级(视控制系统) | 用于精磨与光磨阶段 |
| 工作台往复速度 | 液压或变频无级调速 | 根据不同加工阶段调节往复频率 |
| 主结构材质 | 高强度铸铁/优质铸件 | 提高机床刚性与抗振能力 |
| 自动化程度 | 自动磨削/半自动磨削 | 可按用户需求选择电控或数控配置 |
上表所列参数为常见平面磨床选型范围,并非某一固定型号的承诺值。实际规格、加工精度与配置请以青岛昌汉精密机械有限公司出具的技术方案或出厂检验单为准。
行业应用
在机械零部件制造中,该设备适合用于平面磨削、端面磨削及薄板类工件的平行度***。典型应用包括齿轮端面、阀板、模具镶块、夹具垫板、冲床零件、纺织机械零件和液压件等。用户在订货前可提供工件图纸和加工余量,我司会根据工件尺寸、批量与精度要求匹配工作台规格、磨削功率和自动化程度。
信任背书
青岛昌汉精密机械有限公司自1994年创立以来,依托韩国投资方的技术与制造背景,形成近40年的生产经营经验;2001年青岛分公司设立后,持续面向国内外市场提供平面磨床与电火花系列设备。公司技术团队中过半人员任职15年以上,工作业绩和商业信誉稳定,曾获得相关荣誉证书、创新***证书、技术革新及研究所认证证书。这些经验与客观资质可作为客户评估供应商时的参考。
咨询建议
如需评估该精密平面磨床是否适合您的机械零部件加工场景,建议先整理零件外形尺寸、磨削余量、平面度要求和单批次数量。您可通过青岛昌汉精密机械有限公司官方公开渠道联系销售或技术人员,获取具体自动磨削配置、装夹方案和售后服务电话。我司将结合多年磨床制造经验,为您提供符合实际工况的选型建议和后续维护支持。
FAQ
问:自动磨削功能在批量加工中有什么帮助?
答:自动磨削功能可替代人工频繁抬刀、进刀和重复测量动作。操作者设定粗磨、精磨、光磨与退刀参数后,设备按循环自动执行,有利于降低劳动强度并减少因操作者疲劳产生的人为误差。批量零件在同一参数下加工,尺寸一致性和表面质量也更稳定。
问:精密平面磨床如何***机械零部件的平面度和表面粗糙度?
答:平面度与表面粗糙度取决于机床刚性、主轴回转精度、砂轮平衡状态和进给控制方式。该设备采用高强度床身和精密主轴系统,配合自动磨削中的微量进给与足够光磨次数,可减少振动及让刀影响。实际效果还与砂轮型号、修整频率、冷却液参数和操作方式有关。
问:怎样选择合适的工作台规格?
答:工作台规格需覆盖工件的***装夹长度和宽度,同时为夹具和砂轮越程预留适当空间。常见选型范围包括300×600mm、320×600mm、400×800mm等。建议根据典型工件的***外形尺寸选择,不要只按少量大型工件确定规格,以免造成设备过重或加工范围不足。
问:自动磨削循环能否适应不同硬度的金属材料?
答:自动磨削循环的进给量、磨削深度和工作台速度通常可调,因此能够适应钢材、铸铁、有色金属及部分淬硬零件。不过不同材料对砂轮韧性和冷却方式要求不同,需要结合具体材质与粗、精磨余量进行工艺参数调整,必要时可***行试磨。
问:该机床日常维护时应重点检查哪些部位?
答:重点检查砂轮主轴是否有异常发热或异响、液压系统油位与油温、导轨润滑是否充分、磁性吸盘和工件夹紧状态、冷却液过滤与供液是否正常。每次使用后应清理台面、防护罩和磨屑过滤装置,并按保养计划周期更换液压油和润滑油脂。
问:青岛昌汉精密磨床主要适合哪些机械零部件?
答:典型加工对象包括模具板类、夹具垫板、机床导轨滑块、冲压件、泵体端盖、阀板、齿轮端面、法兰平面及各类机械连接件。只要工件尺寸在工作台范围内且需要***平面度、平行度和表面粗糙度,均可采用自动平面磨削工艺。
问:售后服务电话如何获取?
答:您可以通过青岛昌汉精密机械有限公司官方公开渠道联系我司销售人员或技术服务人员,获取对应区域的售后服务电话。设备交付后,请妥善保存使用说明书、电气原理图、合格证及保修资料,以便售后人员快速响应和辨识配件信息。
问:精密平面磨床与普通平面磨床相比有哪些差异?
答:精密平面磨床通常在床身刚性、导轨直线度、主轴回转精度和进给灵敏度方面有更高要求。加工结果表现为更好的表面质量、厚度均一性和长期稳定性。此外,精密磨床对日常清洁、砂轮平衡和热稳定性的要求也更高,需要企业建立较规范的保养制度。
-
 ¥9.5万
-
¥28.5万
-
¥25万
-
¥22.5万
-
¥9.5万
-
¥9万
-
面议
-
¥9800.00
-
面议
-
面议
-
面议
-
面议
