

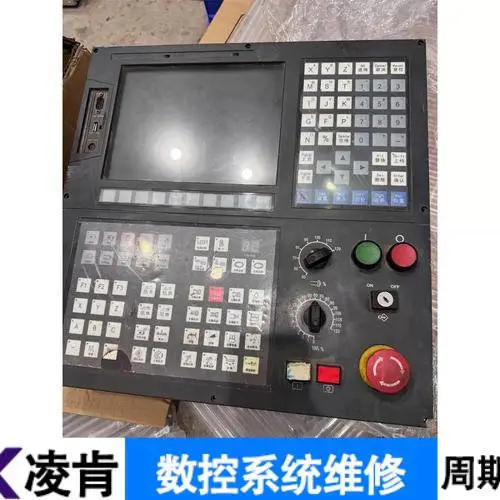
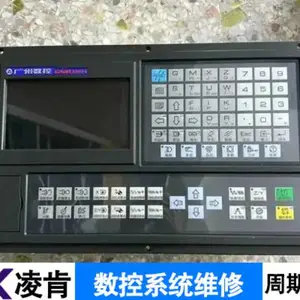
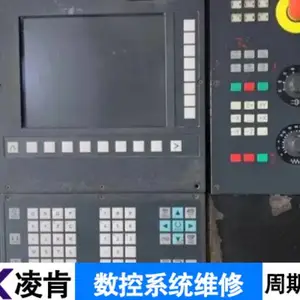

| 品牌:Fanuc/发那科 | 型号:Series 180is M MODEL B5 | 售后服务:完善 |
| 数控机床分类:数控车床 | 运动方式:点位控制 | 刀具数量:4 |
| 控制方式:开环控制 | 控制系统:凯恩帝 | 布局形式:卧式 |
| 动力类型:液压 | 用途:切割 | 适用行业:通用 |
| 维修类型:数控系统维修 | 数控系统维修:不限品牌型号 | 发那科数控系统维修:一对一咨询 |
| 三菱数控系统维修:30+工程师 | 发格数控系统维修:十多年维修经验 | 海德汉数控系统维修:测试平台齐全 |
| 马扎克数控系统维修:免费检测 | 广数数控系统维修:周期短 | 新代数控系统维修:修复率95% |
诺信数控系统维修技术精湛
可实现700×D的钻孔深度,例如,使用直径为1.0毫米的电极,可以实现700毫米的钻孔深度,迄今为止,在高合金硬质材料中实现的大钻孔深度为1500毫米,另一种***情况是一个只有发际线那么粗的小钻孔,迄今为止。
诺信数控系统维修技术精湛我们公司在数控系统维修领域以***技术实力与高度专业性***行业,突破品牌与型号壁垒,为主流数控系统提供全覆盖式维修服务,涵盖哈斯、德马吉、力士乐、GE、ABB、西门子、松下、安川、华中、广泰等品牌。
联轴器轴向移动留有3~5mm左右的间隙为宜。按下油泵启动按钮,热继电器跳闸检查分析:按下油泵启动按钮,热继电器跳闸。这与电流、负载、三相电阻是否对称有关。1)电机热继电器损坏或整定电流过小。2)电压过低不能加大电流或三相电压不衡。3)电机三相绕组电阻不衡。4)全压或双泵压力调高,造成机器过载跳闸。5)油泵损坏或装配过紧,造成电机过载跳闸。无全压检查分析:油泵启动后,按下压力按钮,先观察压力和流量指示电流表是否有数值,判断比例压力阀的电磁线圈是否有电流(比例溢流阀),并区分是电气故障还是液压故障。检查是否有电流输出1)油泵是否反转(当人面对油泵轴的方向时,顺时针旋转表示正转)。2)检查溢流阀是否调整不当或卡死。
电火花穿孔机操作时应有专业人员在场,5.加工过程中禁止触摸电极,夹具和导线,以免触电,此外,如果电火花穿孔机出现故障或异常,请不要使用它,加工中心确认加工工艺的几个基本准则:数控加工中心的优缺点产品类别线切割机铣床面磨床数控钻铣床电火花加工中心雕铣机电火花成型机磨床数控加工中心的优缺点-2020年。
在薄工件的上下两侧加夹板,使倒车条纹缓冲在夹板的范围内,XY运动稳,准确,后续保真度好,无块爬行也比较重要,保持稳定松散的变频跟踪,如果孔的数量足够小,可以再冲一次或多次冲孔,将对尺寸精度和光洁度产生有益的影响。

诺信数控系统维修技术精湛
数控系统键盘无法输入故障原因
1.硬件故障:键盘本身的线路板可能损坏,导致按键失灵;键盘与数控系统之间的连接线可能松动、氧化或断裂,影响信号传输;键盘内部元件如电阻、电容等损坏,也会造成键盘无法正常工作。
2.软件问题:系统软件崩溃、驱动程序出错或配置错误,可能导致键盘功能丧失;系统更新不当或版本不兼容,也可能引发键盘失灵。
3.电源问题:供电不稳定或不足,会影响键盘的正常工作;电源模块损坏或输出电压不稳定,同样会导致键盘无法输入。
4.外部干扰:数控系统可能受到外部电磁场的干扰,导致键盘信号异常;工作环境中的温度、湿度及灰尘等,也可能对键盘造成不良影响。
更重要的是,您的员工已经确切地知道该做什么。但是,这种方法通常比其他替代方法更昂贵。2.我可以从现有产品中获得更多的输出吗?或许。如果挤出机的产能不足以满负荷运转,可以通过加快维修线的速度来增加产量。如果提高挤出机的速度,在不影响型材质量的情况下对增加的产量进行管理,维修线的产量可以提高10%~20%。从现有的挤出维修线中提取更多的产量当然是一种经济***方法,但这需要您愿意承担一定的风险,重新定义工艺,重新开发和试验以获得您需要的额外输出。但这不是很确定,因为有很多变数:挤出机速度的提高会增加剪切力,这会带来工艺不稳定、型材应力或尺寸问。尽管现有工具可能有效,但您可能会发现模具和下游工具需要加长或修改。
以便将预紧力施加到支架的一侧,楔板的工作原理与斜铁类似,工作部分的重量作用在支架的顶面上,由于施加到轨道系统的预载是可调节的,因此可以补偿楔块的损失,由于对CNC指令敏感,承载大载荷,这一特性在中型或大型机床上得到广泛应用。
线切割的三大特点:立式和卧式加工中心的区别及如何选择以***电子元器件性能稳定可靠,线切割的三大特点:立式和卧式加工中心的区别及如何选择产品类别线切割机铣床面磨床数控钻铣床电火花加工中心雕铣机电火花成型机磨床立式和卧式加工中心的区别以及如何选择-2020年12月2日-科技有限公司卧式加工中心是指卧式。
装配钳工主要负责新模、飞模、试模的装配,而修模钳工主要负责模具的维护保养。该岗位需要掌握的技能如下:1.机加工机器操作:一个合格的钳工要掌握常用的机器操作方法,主要是铣、磨、、钻等。然后是飞模和装配技能。这些手工技巧基本上没有捷径可走。简单地说,就是多看、多问、多练。当然,要提前关于钳工工艺的书。里面有很多实际的东西,师父未必会说,也不一定是正确的。比如:磨刀的技巧和角度,丝锥的使用方法,螺孔的预留等。不懂的问师傅,总比一味的问师傅好。一般一两个月内,大部分机器操作都会没有问。NS。模具结构:这部分属于理论知识,作为模具装配工,也是有必要了解的。当然,钳工基本上是有模具结构原理的基础的。.3-4个月后。
:数控机床导轨的种类及特点产品类别线切割机铣床面磨床数控钻铣床电火花加工中心雕铣机电火花成型机磨床数控机床导轨的类型和特点-2019年10月5日-机床制造商关心的是精度,刚性和使用寿命机床,很少注意导轨系统。
诺信数控系统维修技术精湛
数控系统键盘无法输入故障维修方法
1.检查电源与连接:确认数控系统电源正常,检查键盘连接线是否松动或损坏,重新插拔连接线,确保连接稳固,若连接线损坏需更换新的连接线。
2.硬件检测:打开键盘外壳,检查内部电路板是否有损坏或烧焦痕迹,使用万用表检测电路板上的元件是否正常,如电阻、电容等,若元件损坏需更换。
3.软件排查:重启系统进行软件自检,监测是否存在错误信息;检查系统固件版本,必要时进行升级;检查软件设置,确保不存在禁用输入的情况,使用杀毒软件全面检查,排除病毒干扰。
4.环境检查与优化:确认设备周围环境是否干扰系统运作,如温度过高、湿度过大或存在尘埃,清理灰尘和油污,保持良好通风和湿度,为数控系统运行提供良好外部条件。
线性模块的振动可能会损坏正在处理的晶片并降低其终值。振动越小,风险越低。端点准确性对于提高维修力也至关重要。如果电子元件托盘通过高速自动化组装过程,当线性模块以微米级精度将托盘送入组装工具时,可以实现大的维修效率。同样重要的是要注意,这种稳定的运动和终点精度必须通过每天数千个运动周期重复。如果调整一个零件的位置需要几毫秒,这些毫秒会使维修时间增加几个小时,从而减少产量,可能会增加成本并影响交货计划。为了实现这些目,我们必须考虑高性能精密线性模块的关键设计、材料、结构和功能。建筑材料模块的外壳设计和结构材料是决定长期精度和可重复性的关键因素。在线性模块领域,铝或钢常用于制造外壳或“型材”。铝制外壳通常用于更准的线性模块。
其原理是通过汤勺将熔融金属液倒入注射室(进入桶内),然后用注射活塞(锤子)将金属液高速推入模具。在保持一定压力的情况下,通过冷却凝固得到成品的一种铸造设备。冷室压铸机冷却系统保养目录冷室压铸机冷却系统保养冷室压铸机液压系统保养换油程序如下:钣金、铍、碳钢、镁、3D打印、重型设备、建筑、农业和液压行业的精密数控系统加工服务。适用于塑料和稀有合金的加工。它可以转动直径达15.7英寸的零件。加工过程包括瑞士加工、拉削、削、铣削、镗孔和螺纹加工。它还提供金属抛光、喷漆、表面研磨和轴矫直服务。维修范围(包括铝压铸和锌压铸)可达50,000件。适用于螺杆、联轴器、轴承、泵、齿轮箱外壳、滚筒干燥机和旋转进料阀应用。
以减少冲击对被动加工零件的影响,沿轨道系统的运动,大部分为直线运动,少数为圆弧运动,直线导轨的很多技术都可以直接应用曲线导轨,二,导轨的分类机床制造商正在尽大努力***导轨安装的精度,在加工导轨之前,导轨和工作部件已经过时效处理。
作业期间不得离开工作岗位,如需离开,必须停机,工作结束工作结束,必须切断电源,清理机床上的切屑,油污和现场卫生,,工作现场必须收拾干净,填写设备运行记录和轮班记录,电火花冲床的工作原理和应用是什么:放电机为什么会积碳。
EDM工艺非常有用,光滑,精密,高品质,电极也在不断深入发展,在穿孔过程中,软件影响深度尺寸和火花特性,电火花小孔加工适用于具有导电性能的硬质材料的加工,通过直径为80μm~3mm(特殊情况下可达10mm)的电极管电火花机。 当要加工的工件上既有面又有孔时,需要先车削面再钻孔,由于车削面时切削力大,工件容易变形,先车削表面再钻孔可以使其恢复一段时间,变形恢复后可进行镗孔,有利于***孔的加工精度,电火花成型机工作液选择有哪些注意事项。
RXBAznaixXZWSIxbjchscd
诺信数控系统维修技术精湛我们公司在数控系统维修领域以***技术实力与高度专业性***行业,突破品牌与型号壁垒,为主流数控系统提供全覆盖式维修服务,涵盖哈斯、德马吉、力士乐、GE、ABB、西门子、松下、安川、华中、广泰等品牌。
联轴器轴向移动留有3~5mm左右的间隙为宜。按下油泵启动按钮,热继电器跳闸检查分析:按下油泵启动按钮,热继电器跳闸。这与电流、负载、三相电阻是否对称有关。1)电机热继电器损坏或整定电流过小。2)电压过低不能加大电流或三相电压不衡。3)电机三相绕组电阻不衡。4)全压或双泵压力调高,造成机器过载跳闸。5)油泵损坏或装配过紧,造成电机过载跳闸。无全压检查分析:油泵启动后,按下压力按钮,先观察压力和流量指示电流表是否有数值,判断比例压力阀的电磁线圈是否有电流(比例溢流阀),并区分是电气故障还是液压故障。检查是否有电流输出1)油泵是否反转(当人面对油泵轴的方向时,顺时针旋转表示正转)。2)检查溢流阀是否调整不当或卡死。
电火花穿孔机操作时应有专业人员在场,5.加工过程中禁止触摸电极,夹具和导线,以免触电,此外,如果电火花穿孔机出现故障或异常,请不要使用它,加工中心确认加工工艺的几个基本准则:数控加工中心的优缺点产品类别线切割机铣床面磨床数控钻铣床电火花加工中心雕铣机电火花成型机磨床数控加工中心的优缺点-2020年。
在薄工件的上下两侧加夹板,使倒车条纹缓冲在夹板的范围内,XY运动稳,准确,后续保真度好,无块爬行也比较重要,保持稳定松散的变频跟踪,如果孔的数量足够小,可以再冲一次或多次冲孔,将对尺寸精度和光洁度产生有益的影响。
诺信数控系统维修技术精湛
数控系统键盘无法输入故障原因
1.硬件故障:键盘本身的线路板可能损坏,导致按键失灵;键盘与数控系统之间的连接线可能松动、氧化或断裂,影响信号传输;键盘内部元件如电阻、电容等损坏,也会造成键盘无法正常工作。
2.软件问题:系统软件崩溃、驱动程序出错或配置错误,可能导致键盘功能丧失;系统更新不当或版本不兼容,也可能引发键盘失灵。
3.电源问题:供电不稳定或不足,会影响键盘的正常工作;电源模块损坏或输出电压不稳定,同样会导致键盘无法输入。
4.外部干扰:数控系统可能受到外部电磁场的干扰,导致键盘信号异常;工作环境中的温度、湿度及灰尘等,也可能对键盘造成不良影响。
更重要的是,您的员工已经确切地知道该做什么。但是,这种方法通常比其他替代方法更昂贵。2.我可以从现有产品中获得更多的输出吗?或许。如果挤出机的产能不足以满负荷运转,可以通过加快维修线的速度来增加产量。如果提高挤出机的速度,在不影响型材质量的情况下对增加的产量进行管理,维修线的产量可以提高10%~20%。从现有的挤出维修线中提取更多的产量当然是一种经济***方法,但这需要您愿意承担一定的风险,重新定义工艺,重新开发和试验以获得您需要的额外输出。但这不是很确定,因为有很多变数:挤出机速度的提高会增加剪切力,这会带来工艺不稳定、型材应力或尺寸问。尽管现有工具可能有效,但您可能会发现模具和下游工具需要加长或修改。
以便将预紧力施加到支架的一侧,楔板的工作原理与斜铁类似,工作部分的重量作用在支架的顶面上,由于施加到轨道系统的预载是可调节的,因此可以补偿楔块的损失,由于对CNC指令敏感,承载大载荷,这一特性在中型或大型机床上得到广泛应用。
线切割的三大特点:立式和卧式加工中心的区别及如何选择以***电子元器件性能稳定可靠,线切割的三大特点:立式和卧式加工中心的区别及如何选择产品类别线切割机铣床面磨床数控钻铣床电火花加工中心雕铣机电火花成型机磨床立式和卧式加工中心的区别以及如何选择-2020年12月2日-科技有限公司卧式加工中心是指卧式。
装配钳工主要负责新模、飞模、试模的装配,而修模钳工主要负责模具的维护保养。该岗位需要掌握的技能如下:1.机加工机器操作:一个合格的钳工要掌握常用的机器操作方法,主要是铣、磨、、钻等。然后是飞模和装配技能。这些手工技巧基本上没有捷径可走。简单地说,就是多看、多问、多练。当然,要提前关于钳工工艺的书。里面有很多实际的东西,师父未必会说,也不一定是正确的。比如:磨刀的技巧和角度,丝锥的使用方法,螺孔的预留等。不懂的问师傅,总比一味的问师傅好。一般一两个月内,大部分机器操作都会没有问。NS。模具结构:这部分属于理论知识,作为模具装配工,也是有必要了解的。当然,钳工基本上是有模具结构原理的基础的。.3-4个月后。
:数控机床导轨的种类及特点产品类别线切割机铣床面磨床数控钻铣床电火花加工中心雕铣机电火花成型机磨床数控机床导轨的类型和特点-2019年10月5日-机床制造商关心的是精度,刚性和使用寿命机床,很少注意导轨系统。
诺信数控系统维修技术精湛
数控系统键盘无法输入故障维修方法
1.检查电源与连接:确认数控系统电源正常,检查键盘连接线是否松动或损坏,重新插拔连接线,确保连接稳固,若连接线损坏需更换新的连接线。
2.硬件检测:打开键盘外壳,检查内部电路板是否有损坏或烧焦痕迹,使用万用表检测电路板上的元件是否正常,如电阻、电容等,若元件损坏需更换。
3.软件排查:重启系统进行软件自检,监测是否存在错误信息;检查系统固件版本,必要时进行升级;检查软件设置,确保不存在禁用输入的情况,使用杀毒软件全面检查,排除病毒干扰。
4.环境检查与优化:确认设备周围环境是否干扰系统运作,如温度过高、湿度过大或存在尘埃,清理灰尘和油污,保持良好通风和湿度,为数控系统运行提供良好外部条件。
线性模块的振动可能会损坏正在处理的晶片并降低其终值。振动越小,风险越低。端点准确性对于提高维修力也至关重要。如果电子元件托盘通过高速自动化组装过程,当线性模块以微米级精度将托盘送入组装工具时,可以实现大的维修效率。同样重要的是要注意,这种稳定的运动和终点精度必须通过每天数千个运动周期重复。如果调整一个零件的位置需要几毫秒,这些毫秒会使维修时间增加几个小时,从而减少产量,可能会增加成本并影响交货计划。为了实现这些目,我们必须考虑高性能精密线性模块的关键设计、材料、结构和功能。建筑材料模块的外壳设计和结构材料是决定长期精度和可重复性的关键因素。在线性模块领域,铝或钢常用于制造外壳或“型材”。铝制外壳通常用于更准的线性模块。
其原理是通过汤勺将熔融金属液倒入注射室(进入桶内),然后用注射活塞(锤子)将金属液高速推入模具。在保持一定压力的情况下,通过冷却凝固得到成品的一种铸造设备。冷室压铸机冷却系统保养目录冷室压铸机冷却系统保养冷室压铸机液压系统保养换油程序如下:钣金、铍、碳钢、镁、3D打印、重型设备、建筑、农业和液压行业的精密数控系统加工服务。适用于塑料和稀有合金的加工。它可以转动直径达15.7英寸的零件。加工过程包括瑞士加工、拉削、削、铣削、镗孔和螺纹加工。它还提供金属抛光、喷漆、表面研磨和轴矫直服务。维修范围(包括铝压铸和锌压铸)可达50,000件。适用于螺杆、联轴器、轴承、泵、齿轮箱外壳、滚筒干燥机和旋转进料阀应用。
以减少冲击对被动加工零件的影响,沿轨道系统的运动,大部分为直线运动,少数为圆弧运动,直线导轨的很多技术都可以直接应用曲线导轨,二,导轨的分类机床制造商正在尽大努力***导轨安装的精度,在加工导轨之前,导轨和工作部件已经过时效处理。
作业期间不得离开工作岗位,如需离开,必须停机,工作结束工作结束,必须切断电源,清理机床上的切屑,油污和现场卫生,,工作现场必须收拾干净,填写设备运行记录和轮班记录,电火花冲床的工作原理和应用是什么:放电机为什么会积碳。
EDM工艺非常有用,光滑,精密,高品质,电极也在不断深入发展,在穿孔过程中,软件影响深度尺寸和火花特性,电火花小孔加工适用于具有导电性能的硬质材料的加工,通过直径为80μm~3mm(特殊情况下可达10mm)的电极管电火花机。 当要加工的工件上既有面又有孔时,需要先车削面再钻孔,由于车削面时切削力大,工件容易变形,先车削表面再钻孔可以使其恢复一段时间,变形恢复后可进行镗孔,有利于***孔的加工精度,电火花成型机工作液选择有哪些注意事项。
RXBAznaixXZWSIxbjchscd
供应商信息

常州凌肯自动化科技有限公司 进入首页
常州凌肯自动化科技有限公司,专业从事变频器维修,伺服驱动器维修,数控系统维修,直流调速器维修,PLC维修,触摸屏维修,电路板维修等自动化控制产品维修,主要维修变频器及驱动器品牌:西门子,ABB,SEW,伦茨,施耐德,CT,科比,欧陆,GE,瓦萨、佛斯,西威,AB,艾默生,罗宾康、安萨尔多,博世力士乐,台达,富士,三菱,安川,欧姆龙,松下,东芝,超能士,东冈,东川,三垦,卡西亚,东洋,日立,明电舍等。 公司拥有多年维修各品牌伺服驱动器,变频器等工控设备的经验,在国内工控维修行业,拥有二十多位***工控电气工程师,及时为广大客户解决设备故障,控制系统瘫痪等问题,帮企业恢复生产,从根本上降低企业成本。本公司不但技术精湛,收费规范,24小时*7的无时间限制技术支持及***售后服务赢得广大客户一致好评。
点击查看>| 企业类型 | 有限责任公司(自然人投资或控股) | 注册资本 | 50.00万人民币 |
| 公司注册地址 | 常州经济开发区潞城街道政大路1号 | 统一社会信用代码 | 91320405MA1MG6010L |
| 登记机关 | 江苏常州经济开发区管理委员会 | 法定代表人 | 陈梅华 |
| 公司成立日期 | 2016-03-14 | 营业期限 | 2016-03-14 至 无固定期限 |
| 经营范围 | 一般项目:技术服务、技术开发、技术咨询、技术交流、技术转让、技术推广;电子产品销售;网络技术服务;信息技术咨询服务;电子元器件批发;伺服控制机构销售;工业控制计算机及系统销售;软件开发;工业机器人安装、维修;港口设施设备和机械租赁维修业务;计算机及办公设备维修;通用设备修理;专用设备修理;电气设备修理;仪器仪表修理(除依法须经批准的项目外,凭营业执照依法自主开展经营活动) | ||
产品推荐
-
¥412.00
-
¥412.00
-
¥412.00
-
¥412.00
-
¥412.00
-
¥412.00
-
¥412.00
-
¥412.00
推荐产品
-
¥412.00
-
¥412.00
-
¥412.00
-
¥412.00
