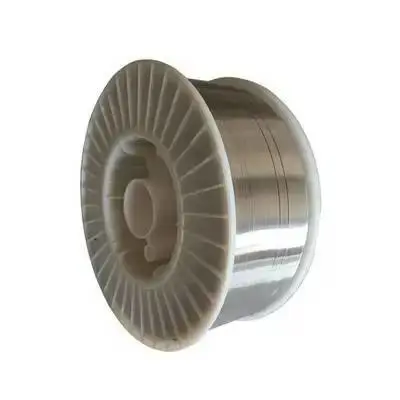
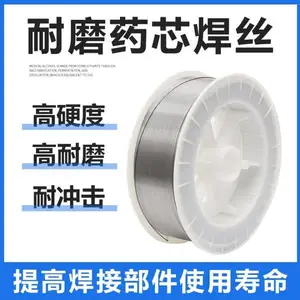
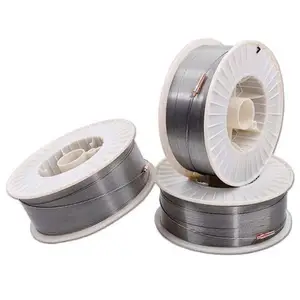


| 材质:高铬合金碳化物 | 品牌:济南贝洲焊材 | 直径:1.6mm |
| 焊接工艺:气保护堆焊 | 硬度:HRC 58-62 | 应用领域:引风机叶轮修复 |
| 包装形式:真空包装盘装 | 功能:抗冲击耐磨堆焊 | 适用电流:DC+ |
在电力行业中,引风机叶轮长期处于高粉尘、高磨损、含颗粒气流冲刷的恶劣工况下运行。叶轮叶片及轮盘表面极易因磨粒磨损和固体颗粒冲击而出现沟槽、减薄甚至穿孔,导致叶轮动平衡破坏、振动加剧,严重时引发停机事故。传统更换新叶轮的成本高昂,且停机维修周期长,给电厂带来巨大的经济损失。此外,普通堆焊材料虽然能提供一定的耐磨性,但在抵抗强烈冲击载荷时容易产生剥落和开裂,无法满足引风机叶轮这种兼具冲击与磨损的复合工况需求。因此,市场迫切需要一种既具备高抗冲击韧性,又拥有优异耐磨性能的专用修复材料。
济南贝洲焊材有限公司凭借在焊接材料领域多年的研发与生产经验,针对电力行业引风机叶轮的修复痛点,推出了这款抗冲击耐磨堆焊药芯焊丝。该产品采用高铬合金配方结合特殊药芯造渣技术,通过冶金手段在堆焊层中形成细小且均匀分布的硬质碳化物,同时***焊缝金属具有优良的韧性和抗裂性。与普通耐磨焊丝相比,本产品在承受高应力冲击时不易崩裂,并能持续抵抗高硬磨粒的切削磨损,***延长叶轮使用寿命。贝洲焊材依托济南生产基地的规模化产能和严格的质量控制体系,确保每一批焊丝的化学成分稳定、送丝顺畅、焊接工艺性能优异,为电力行业的设备维护提供可靠的材料保障。
工作机制与堆焊原理
本产品为钛型气保护药芯焊丝,使用时需配合二氧化碳或混合气体进行明弧堆焊。药芯中填充了高碳铬铁、钼铁、钒铁及多种特殊造渣剂和合金元素。在电弧高温作用下,药芯熔化并发生冶金反应,过渡到熔池中的合金元素在冷却过程中原位析出高硬度的M7C3型碳化物和M23C6型碳化物,这些硬质相均匀弥散地分布在强韧的奥氏体或马氏体基体上,从而实现了硬度与抗冲击韧性的良好匹配。堆焊层内部无气孔、无裂纹,与母材形成牢固的冶金结合,有效抵抗因叶轮高速旋转产生的离心应力和磨粒的反复切削。
产品特点与优势
- 高抗冲击韧性:通过调整合金配比,在***高硬度的同时,***提高焊缝金属的冲击吸收功,有效防止在强烈冲击下发生剥落和掉块。
- 优异的耐磨性能:堆焊层硬度可达HRC 58-62,耐磨性为普通低碳钢的5-8倍,特别适用于高应力磨粒磨损工况。
- 良好的工艺性:电弧稳定、飞溅小、焊缝成形美观,脱渣容易,适用于全位置焊接,可大幅提高修复效率。
- 抗裂性能优良:采用多元合金强化,降低焊缝淬硬倾向,配合适当的预热和层间温度控制,可有效避免堆焊层裂纹。
- 经济高效:直接在现场对磨损叶轮进行堆焊修复,修复成本仅为更换新叶轮的30%-50%,且修复周期短,能快速恢复设备运行。
技术规格与典型参数

| 焊丝直径 | 1.6mm |
| 焊接电流 | 280-350A |
| 焊接电压 | 28-32V |
| 气体流量 | 15-20L/min |
| 堆焊层硬度 | HRC 58-62 |
| 焊丝伸出长度 | 20-25mm |
| 焊接极性 | 直流反接 |
| 参考焊接速度 | 400-600mm/min |
在具体修复操作中,建议先对叶轮磨损区域进行清理,去除疲劳层和油污,并打磨出金属光泽。对于厚度较大的磨损部位,建议采用分层堆焊,每层厚度控制在3-4mm,层间温度控制在200-300℃以内,以防止过热导致堆焊层剥落。焊后应缓慢冷却,必要时进行去应力处理。
行业应用与信任背书
济南贝洲焊材有限公司位于山东省济南市,是一家专业生产焊条、焊丝两大类共300多个品种的规模化企业。公司产品线涵盖银焊材、钴基焊材、铸铁焊材、镍基焊材、堆焊焊材及碳化钨焊材等,被国内外用户广泛用于电站锅炉、压力容器、核工业、航天、桥梁、船舶、车辆、石油、化工、水电、火电、冶金、高层建筑、重型机械设备及海上钻井平台等重要工程。公司拥有业务精通、操作能力强的骨干队伍,能够为广大客户提供专业化、个性化、全天候的技术咨询与售后服务。我们的经营理念强调持续改进与真诚服务,在广大用户中建立了良好的信誉。这款抗冲击耐磨焊丝已在多个电力检修项目中成功应用,有效解决了引风机叶轮磨损快、维修频繁的难题,帮助用户降低了备件采购成本和停机损失。
咨询建议
在选择耐磨堆焊材料时,请务必根据叶轮母材材质、磨损类型以及现场焊接条件进行综合评估。如果您对具体的焊接工艺参数、预热温度要求或焊材匹配选型有疑问,建议您直接联系我们的技术团队。请提供叶轮母材的材质报告和磨损部位的图片,我们将为您量身定制最合适的修复方案和焊材配套建议,以确保修复质量和使用寿命。我们期待与您深入沟通,用专业的技术服务协助您解决设备维护中的实际问题。
FAQ
1. 该焊丝适用于哪些材质的引风机叶轮修复?
该焊丝适用于低碳钢、低合金钢及普通铸钢材质的引风机叶轮修复。对于高合金钢或不锈钢叶轮,建议***行小面积试焊,确认与母材的匹配性后再进行大面积堆焊。
2. 堆焊后是否需要进行热处理?
一般情况下不需要进行焊后热处理。但为了降低堆焊层的残余应力,建议焊后采用石棉毯覆盖缓冷。对于结构复杂或厚度较大的叶轮,可考虑进行250-300℃的去应力退火。
3. 该焊丝的堆焊层可以机加工吗?
由于堆焊层硬度较高,通常采用磨削方式加工。如果需要车削或铣削加工,建议控制堆焊层硬度在HRC 45以下,或者选用可机加工的专用型号焊丝。
4. 焊接时需要使用什么保护气体?
推荐使用纯二氧化碳气体或80%Ar+20%CO2的混合气体。气体纯度应不低于99.9%,流量控制在15-20L/min,以***电弧稳定和焊缝质量。
5. 如何判断堆焊层是否出现裂纹?
焊后可采用着色渗透探伤或磁粉探伤进行检查。在堆焊过程中,应严格控制层间温度,避免过热。若出现宏观裂纹,需清除裂纹后重新堆焊,并调整预热温度或焊接参数。
6. 该焊丝的储存条件有何要求?
药芯焊丝应存放在干燥、通风的环境中,相对湿度不超过60%。拆封后建议在48小时内使用完毕,未用完的焊丝应密封保存,避免药芯受潮影响焊接工艺性能。
7. 该产品能否用于其他设备的耐磨堆焊?
可以。除了引风机叶轮,该焊丝也适用于磨煤机磨辊、破碎机锤头、搅拌机叶片等承受高应力冲击磨损的工件表面强化和修复。

山东济南贝洲焊材有限公司位于山东省济南市,主要生产焊条,焊丝两大类300多个品种。主要产品有:银焊材,钴基焊材,铸铁焊材,镍基焊材,堆焊焊材碳化钨焊材等。焊接材料质量优良,信誉***,被国内外用户广泛用于电站锅炉、压力容器、核工业、航天、桥梁、船舶、车辆、石油、化工、水电、火电、冶金、高层建筑、重型机械设备及海上钻井平台等重要工程,产品种类齐全、质量可靠,广泛应用于石油化工、钢铁冶金、机械制造、铁路桥梁、油气管道、车辆船舶、锅炉容器电利、航空航天、矿山建筑等众多领域。 公司本着“诚信为本,客户至上”的原则,面向全国各地用户及经销商,竭诚为广大用户提供优质的售前咨询及售后服务。“没有,只有更好”是我公司的经营理念,我们在“创造服务”的经营理念指导下,经过全体员工的不懈努力,已经取得了令人瞩目的成绩。我公司拥有一支业务精通,操作能力强的骨干队伍,为广大客户提供专业化、个性化、全天候、全方位的服务。我们的宗旨是:“用服务和真诚来换取您的信任与支持,互惠互利,共创双赢!我公司愿与各界同仁志士竭诚合作,共创未来!
点击查看>| 企业类型 | 有限责任公司(自然人投资或控股) | 注册资本 | 100.00万人民币 |
| 公司注册地址 | 山东省济南市历城区西营镇西营村南商业街38号212室 | 统一社会信用代码 | 91370128307218741F |
| 登记机关 | 济南市南部山区管委会市场监管局 | 法定代表人 | 刘国军 |
| 公司成立日期 | 2015-05-25 | 营业期限 | 2015-05-25 至 无固定期限 |
| 经营范围 | 焊接材料的批发、零售。(依法须经批准的项目,经相关部门批准后方可开展经营活动) | ||
-
面议
-
面议
-
面议
-
面议
-
面议
-
¥28.00
-
¥28.00
-
¥28.00
-
面议
-
面议
-
面议
-
面议
