

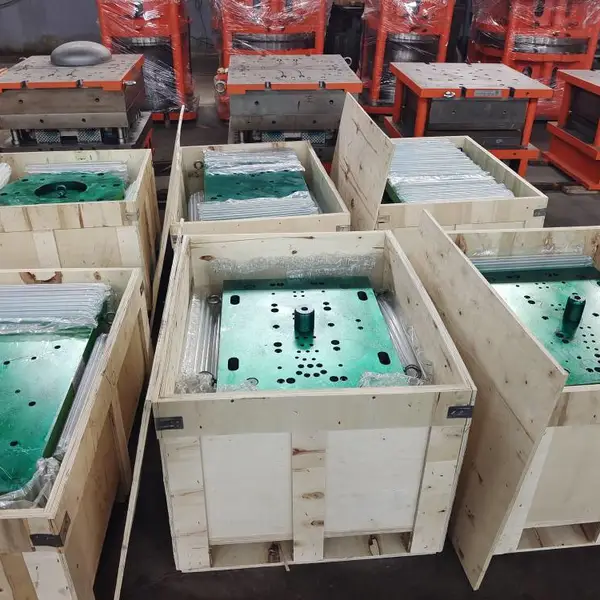
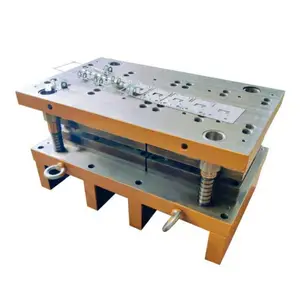
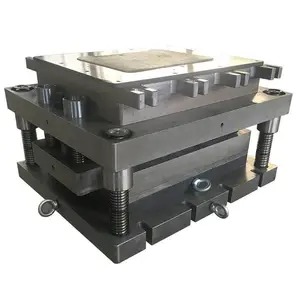
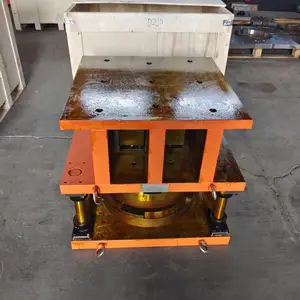
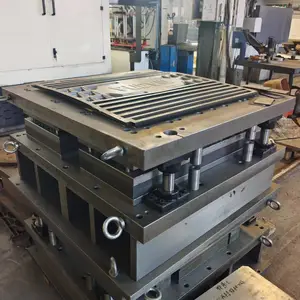

| 模具类型:连续模 | 适用材质:金属板材 | 表面处理:镜面抛光 |
| 应用领域:汽车/电子/家电 | 加工精度:±0.01mm | 使用寿命:100万次以上 |
| 质量认证:*** | 服务模式:定制+技术咨询 |
在金属冲压加工领域,传统单工序模面临效率低下、尺寸一致性差、多次定位累积误差大等痛点。对于汽车内饰件、电子连接器、家用电器外壳等大批量金属结构件,每增加一次工序周转,不仅延长生产周期,更会因二次定位引入毛刺、划伤等表面缺陷,直接导致良品率下降和模具维护成本攀升。东模(河北)模具有限公司深耕精密模具行业多年,深知这些生产瓶颈对制造企业利润空间的挤压。我们推出的连续模产品,专为高精度金属结构件批量生产设计,通过将多道冲压、折弯、拉伸工序集成于一套模具内,实现一次送料、连续冲压、自动出件,从根源上消除重复定位误差,并配合精细化的表面处理工艺,确保每一件成品都拥有光洁一致的表面质量。
东模(河北)模具有限公司坐落于河北省,是一家集精密模具研发、设计、制造与技术服务于一体的专业企业。公司主营冲压模具、拉伸模具及精密零部件加工,产品广泛应用于汽车内饰件、电子连接器、家用电器外壳、医疗器械配件等对精度和表面要求严苛的行业。我们秉持'品质为本、精益求精'的经营理念,依托数控加工设备和经验丰富的专业技术团队,从原材料采购、模具设计、加工制造到成品检验,每一环节都实施严格的质量管控。针对连续模在高速冲压下的稳定性与寿命挑战,我们的工程师通过CAE模拟分析优化模具结构,选用高品质模具钢并实施真空热处理,***提升模具的耐磨性和抗疲劳强度,有效解决了传统模具易崩刃、易磨损、维护频繁的行业通病。
工作机制与核心特点:连续模(又称级进模)的工作原理是将冲压件分解为多个工位,在模具的一侧送料,另一侧出件,材料在送进过程中依次经过冲裁、弯曲、拉伸、整形等工序,最终由最后一工位分离出成品。其核心优势在于极高的生产效率和稳定的产品一致性。
- 高精度导向系统:采用精密滚珠导柱导套,配合高刚性模架,确保在每分钟数十次的高速冲压下,凸凹模间隙始终保持均匀,冲裁断面光亮带比例稳定,有效控制毛刺高度在0.02mm以内。
- 表面光洁保障:模具工作零件采用镜面级研磨抛光,配合专用的冲压润滑油路设计,减少料带与模具表面的摩擦,避免拉伤、划痕,使金属结构件表面粗糙度可达Ra0.4μm以下。
- 模块化与易维护性:采用镶块式结构,易损件可快速更换,无需整体拆卸模具,大幅缩短停机维护时间。每个工位均设计有独立的废料排除通道,防止废料上浮导致模具损坏。
- 送料与定位系统:可适配自动送料机,配合导正销与侧刃粗定位,实现精准的步距控制(步距精度可达±0.003mm),***多工位间的相对位置精度。
技术规格(典型参数,可根据实际需求定制):

| 参数项目 | 标准规格 | 说明 |
|---|---|---|
| 模具工位数 | 6-20个 | 根据零件复杂度定制 |
| 冲压材料厚度 | 0.3mm - 3.0mm | 覆盖常见金属板材范围 |
| 冲压速度 | 30 - 80次/分钟 | 视材料与工位数量而定 |
| 模具闭合高度 | 180mm - 350mm | 适配主流冲床规格 |
| 步距精度 | ±0.003mm | 采用高精度导正结构 |
| 冲裁毛刺高度 | ≤0.02mm | 满足精密电子与汽车件要求 |
| 模具寿命 | ≥100万次(刃磨前) | 取决于材料与维护情况 |
产品优势与应用场景:连续模特别适用于年产量在数十万件以上的金属结构件。在汽车内饰件领域,可加工座椅滑轨支架、安全带锁扣等复杂弯曲件;在电子连接器领域,可冲压端子、弹片等微小精密零件,公差控制稳定;在家电外壳领域,可生产冰箱铰链、空调支架等强度要求高的结构件。相比单工序模,连续模可节省30%-50%的冲床台数,减少操作人员数量,同时由于消除了半成品周转,零件表面不易产生磕碰伤,光洁度得到***提升。
维护与保养建议:为确保模具长期保持高精度与光洁度,建议每生产5万冲次进行一次刃口检查与清洁,使用气枪清理废料粉末,并对导柱导套加注专用润滑脂。每20万冲次进行全面的精度检测与预防性维护,更换易损弹簧与冲头。东模可提供详细的维护手册与远程技术支持,帮助客户建立科学的模具保养体系。
信任背书:东模(河北)模具有限公司已通过***质量管理体系认证,该认证覆盖从设计开发、采购、生产到售后服务的全流程。我们拥有多台高精度数控加工中心、慢走丝线切割、精密平面磨床等***设备,确保模具零件加工公差控制在微米级。公司技术团队平均从业经验超过十年,能够针对客户提供的产品图纸或样品,提供从材料选型、排样设计到模具结构优化的完整技术咨询。我们与众多汽车零部件、电子连接器及家电制造商建立了长期稳定的合作关系,凭借稳定的模具质量和及时的售后服务,赢得了客户的信任与***。我们深知一套优质的连续模是客户生产效率与产品质量的基石,因此东模始终将技术沟通置于首位,在模具设计阶段就与客户深入探讨产品工艺性,力求在模具交付后实现快速投产。
咨询建议:如果您正在为金属结构件的生产效率或表面质量寻求突破,我们建议您提供产品图纸或样品,以及预期的年产量和现有冲床吨位。东模的技术团队将免费为您进行工艺可行性分析,评估连续模方案与单工序模的投入产出比,并给出针对性的模具设计建议。我们相信,通过充分的前期技术交流,能够为您提供一套高效、稳定且具有成本优势的连续模解决方案。欢迎您随时联系东模(河北)模具有限公司,让我们携手优化您的冲压生产工艺。
FAQ
1. 连续模与单工序模相比,初期投入成本更高,如何评估其经济性?
连续模的初期制造成本通常高于单工序模,但其优势在于大批量生产时的单件成本极低。如果您的产品年需求量超过5万件,且工序数在3道以上,连续模的综合成本(包含人工、设备占用、管理成本)往往更具优势。我们建议您提供详细产能规划,东模可协助进行详细的成本对比分析。
2. 连续模加工金属结构件,如何***表面光洁度的一致性?
表面光洁度主要取决于模具工作零件的抛光质量、冲压润滑油的选用以及冲裁间隙的均匀性。东模在制造时对凸凹模采用慢走丝切割后配合精密研磨,确保刃口锋利无微观缺口。同时,我们会根据材料特性推荐合适的润滑油,并在模具上设计合理的润滑与冷却通道,从而***批量生产中表面质量稳定。
3. 对于厚度为2mm以上的不锈钢结构件,连续模的寿命是否会大幅缩短?
不锈钢材料强度高、加工硬化倾向明显,确实对模具寿命有影响。针对此类材料,东模会选用粉末高速钢或硬质合金作为工作零件材料,并优化冲裁间隙(通常取材料厚度的10%-15%)。通过合理的结构设计与表面涂层处理(如TiAlN涂层),模具寿命依然可以达到80万次以上,具体寿命取决于材料牌号与冲压速度。
4. 连续模在冲压过程中出现废料上浮或堵塞问题如何解决?
废料上浮是连续模的常见故障之一。我们在设计时会在凹模内设置阶梯形废料孔,并安装顶料销或使用压缩空气反吹系统。对于细小废料,采用真空吸附或磁力排废装置。此外,每个工位的废料下落通道均经过独立设计,确保废料顺利排出,避免因堵塞造成模具损坏。
5. 贵公司能否提供连续模的技术咨询与售后维护服务?
可以。东模将技术咨询视为服务的重要部分。在模具交付时,我们会提供完整的操作说明书和维护保养手册。售后方面,我们提供一年质保期,质保期内非人为损坏的零件免费维修。质保期后,我们提供终身有偿维护服务,并***常用易损件的库存供应,确保客户的生产不因模具问题而中断。
6. 连续模的步距精度对产品精度影响有多大?如何控制?
步距精度直接决定了各工位之间的相对位置误差,是影响产品尺寸精度的关键因素。如果步距不准,会导致弯曲位置偏移或冲裁轮廓错位。我们通过采用高精度导正销与侧刃配合,将步距精度控制在±0.003mm以内,同时模架采用高强度铸铁结构并进行时效处理,减少长期使用中的变形,从而***高精度。
7. 如果我的产品需要后续攻牙或铆接工序,连续模可以集成吗?
可以。连续模可以集成攻牙(采用挤压丝锥)、铆接、压印等工艺。不过,这需要评估材料厚度、工位空间和冲床吨位。东模在集成复杂工艺方面有丰富经验,我们会在设计阶段进行可行性评估,确保各工序的力源互不干扰,并***最终成品满足图纸要求。
8. 模具交付后,如果产品设计发生变更,模具是否容易修改?
这取决于变更的部位和程度。对于连续模,如果变更仅涉及局部冲孔或折弯角度,且不改变料带宽度和步距,通常可以通过更换镶块或调整限位块来实现。东模在模具设计时采用模块化思维,尽量将可能变动的部位设计为独立镶块,以提高模具的兼容性和可改性,降低客户的后续改模成本。

| 企业类型 | 有限责任公司(自然人独资) | 注册资本 | 300.00万人民币 |
| 公司注册地址 | 河北省衡水市高新区衡武连接线以西大麻森乡姚夏寨村东 | 统一社会信用代码 | 91131101MAE7U9QP7A |
| 登记机关 | 衡水市高新技术产业开发区市场监督管理局 | 法定代表人 | 周小飞 |
| 公司成立日期 | 2024-12-24 | 营业期限 | 2024-12-24 至 2054-12-23 |
| 经营范围 | 一般项目:模具制造;模具销售;有色金属压延加工;金属加工机械制造;金属制品研发;金属制品销售;通用零部件制造;钢压延加工;金属工具制造;金属制日用品制造;金属结构制造;专用设备制造(不含许可类专业设备制造);金属切削加工服务;五金产品制造;五金产品研发;机械零件、零部件加工;技术服务、技术开发、技术咨询、技术交流、技术转让、技术推广;技术进出口;货物进出口。(除依法须经批准的项目外,凭营业执照依法自主开展经营活动) | ||
-
¥80.00
-
¥80.00
-
¥80.00
-
¥80.00
-
¥80.00
-
¥80.00
-
¥80.00
-
¥80.00
-
面议
-
¥80.00
-
¥80.00
-
¥80.00
