

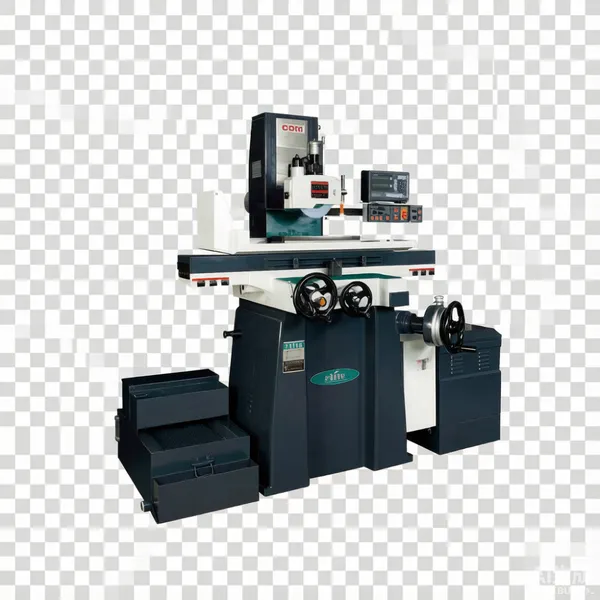
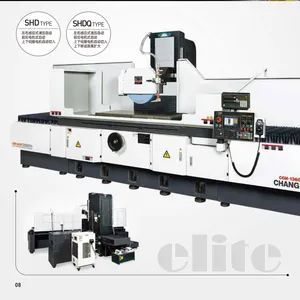
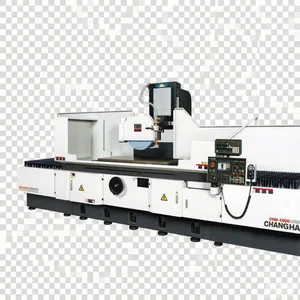
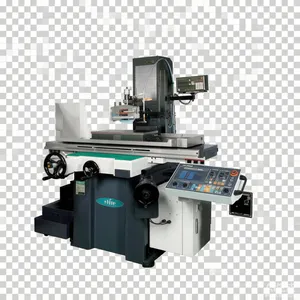
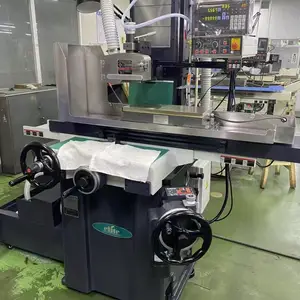

| 品牌:青岛昌汉 | 型号:CNC成型磨床 | 类型:数控成型磨床 |
| 适用行业:模具制造、精密零件 | 加工方式:数控自动加工 | 控制方式:CNC数控系统 |
| 砂轮类型:成型砂轮 | 产地:山东青岛 | 配置:平面磨床与电火花系列 |
| 功能:精密成型磨削 |
在精密制造行业中,成型磨削工序长期面临几个核心痛点:人工依赖度高导致加工一致性难以***、复杂轮廓成型精度受操作者经验影响大、批量生产中尺寸稳定性不足、砂轮修整与补偿依赖手动调整造成效率瓶颈。尤其在模具、精密零件、电子结构件等领域,型面公差往往要求在微米级,传统手动平面磨床难以稳定满足这类需求,企业不得不在效率与精度之间反复权衡。青岛昌汉精密机械有限公司正是围绕这些行业痛点进行产品布局与技术打磨。公司创立于1994年7月1日,是一家韩国独资企业,并于2001年7月6日在中国青岛成立分公司——青岛昌汉精密机械有限公司。公司主要生产经营平面磨床和电火花两大系列、数十个品种的机型,拥有近40年的生产经营经验,过半技术人员任职15年以上,具备稳定的工艺积累与商业信誉。数控成型磨床正是在这样的制造背景下推出的车间加工设备,通过数控系统对砂轮进给、工作台运动与成型轨迹进行程序化控制,将依赖人工手感的成型磨削转化为可重复、可补偿的自动化加工过程,从机制上缓解了精度波动与效率瓶颈问题。
一、工作机制

数控成型磨床以CNC数控系统为核心控制单元,操作人员将工件轮廓、磨削余量、进给速度、砂轮修整参数等工艺信息编制为加工程序。加工时,数控系统驱动各伺服轴按程序联动,控制工作台纵向与横向运动以及砂轮垂直进给,使成型砂轮沿预定轨迹对工件表面进行磨削。砂轮修整环节可通过程序设定修整量并自动补偿,***砂轮型面在批量加工中的一致性。整个加工过程从装夹、对刀、粗磨、精磨到光磨按程序分段执行,减少了对操作者经验的依赖,使复杂型面的加工节拍和尺寸精度更易于管控。
二、产品特点
- 程序化成型加工:将轮廓轨迹与进给参数固化到程序中,同一批次工件按同一路径加工,减少人为差异。
- 砂轮自动补偿:修整后按设定值进行补偿,维持成型尺寸稳定,降低频繁对刀的时间消耗。
- 多段磨削工艺:粗磨、精磨、光磨分段设定,兼顾去除效率与表面质量。
- 车间适配性强:作为车间加工设备,结构布局便于融入现有生产线,适合中小批量与多品种切换。
- 系列化机型:公司平面磨床与电火花两大系列数十个品种,可根据工件尺寸与工艺需求选配。
三、技术规格参考
| 项目 | 参考配置 |
| 控制方式 | CNC数控系统,多轴伺服联动 |
| 磨削方式 | 成型砂轮磨削,支持程序化轮廓加工 |
| 进给控制 | 垂直进给与横向进给按程序分段设定 |
| 砂轮修整 | 程序设定修整量,自动补偿 |
| 适用工件 | 模具型面、精密零件、成型轮廓件 |
| 加工阶段 | 粗磨、精磨、光磨分段执行 |
| 机型系列 | 平面磨床与电火花两大系列,数十个品种 |
以上为产品功能与配置的参考说明,具体行程、砂轮规格、主轴参数等随机型不同存在差异,实际选型需结合工件尺寸、材料与精度要求确认。
四、使用与维护要点
为保持成型磨削的稳定性,建议按以下环节进行日常管理:开机前检查砂轮状态与平衡情况,确认修整程序与补偿值设置正确;加工中关注冷却液供给与磨削火花状态,避免因冷却不足造成工件表面***;批量加工首件进行尺寸确认,后续按抽检频次监控尺寸漂移;定期对导轨、丝杠进行润滑与清洁,保持伺服轴运动精度;砂轮修整后核对补偿量与实际尺寸的对应关系,防止累积误差。通过规范的程序管理与维护节奏,可延长设备稳定运行周期。
五、行业应用场景
数控成型磨床适用于模具行业的型面与镶件加工、精密机械零件的成型轮廓磨削、电子与五金结构件的批量精加工,以及需要重复轮廓一致性的多品种小批量生产场景。对于轮廓复杂、精度要求较高且批量稳定的工件,程序化加工的优势更为明显。
信任背书与咨询建议
青岛昌汉精密机械有限公司自1994年创立以来,专注平面磨床与电火花两大系列产品的生产经营,拥有近40年行业经验,公司过半技术人员任职15年以上,在国际和国内获得过荣誉证书、创新***证书、技术革新及研究所认证证书等。这些积累为数控成型磨床的工艺稳定性与售后支持提供了基础保障。如果您正在评估成型磨削工序的自动化改造,或需要针对特定工件轮廓确认机型配置与工艺方案,欢迎与我们的技术人员沟通工件材质、尺寸范围与精度要求,我们将结合实际加工条件提供选型建议与工艺参考,帮助您判断设备与产线的匹配程度。
-
 面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
