


| 品牌:华菱超硬 | 型号:CNMN1207 SNMN1207 | 类型:粗车刀 |
| 材质:聚晶立方氮化硼 | 适用机床:车床 | 标准编号:bn-s20 |
| 车刀角度:45,75,90,95度度 | 是否进口:否 | 是否涂层:非涂层 |
| 规格:规格齐全,可来样来图订做 | 加工范围:加工淬硬钢,淬火件,淬火材料等高硬度难加工材料 | 是否库存:库存 |
| 是否批发:批发 |
加工HRC55-HRC62高频淬火后45号钢耐磨车刀片(粗车)
钢件(45号钢)经过表面热处理后洛氏硬度一般在HRC45以上,车加工时塑性变形差,切削阻力大,切削温度高。由于淬火钢的脆性大,切削时切削与刀刃接触短,切削力和切削热会集中在刀具刃口,易导致刀刃崩碎和磨损。比如刀具材料硬度较低,则刀具切削困难、容易磨损(内孔车加工)。对淬硬钢零件进行粗车加工时,由于切削量大、振动大,选用具有高强度和抗冲击性强、韧性好的车刀。大部分选用硬质合金焊接刀头(YS8,YA6)等。对淬硬钢零件进行精车加工时,对刀片硬度、耐磨性和耐高温性要求较高。精车淬硬钢选用BN-H11材质刀片,实现以车带磨工艺。加工出工件表面光洁度Ra0.4,尺寸稳定性好(精度高)。间断切削加工淬硬钢选BN-H20材质 刀片性能:硬度高,耐磨性好,抗冲击性强。
华菱超硬刀具(数控刀片)对淬火后硬度在硬度HRC50以上的钢件最为适合。精加工淬火件的吃刀深度在0.3mm以下,可以选择BN-H10牌号和BN-H20牌号,这两种牌号的CBN刀具都属于焊接复合式立方氮化硼刀具,两种刀具牌号的区别在于BN-H10牌号只适合连续切削,而BN-H20可加工中等断续工件。加工淬火钢工件的超硬刀具(数控刀片)当吃刀深度0.5mm以上的粗加工或者有断续精加工的淬火件可考虑BN-S20牌号整体聚晶立方氮化硼刀具,此牌号属于非金属粘合剂,它不仅可以断续切削淬火件,也可以大余量切除工件的淬硬层,但前提是并没有牺牲刀具的耐磨性,这是与市场上的立方氮化硼刀具的不同。由于三种刀具牌号的硬度高(HV8000~9000),耐热性高(1400℃~1500℃),在使用时可以高于硬质合金几倍的切削速度切削淬火件,而耐用度是硬度合金的几倍到几十倍。
车加工高硬度材料(45号钢淬火后)外圆,端面,内孔常用(精车)刀具型号:CNGA120404(08),TNGA160404(08),DNGA150404(08),WNGA080404(08),CCGW09T304(08)。
以加工典型零部件辊筒为例
工件名称:辊筒
工件材质:45号钢
工件硬度: HRC55-60
工件直径:420mm
刀片材质:BN-S20
刀杆型号:CSRNR3232P1207 SNMN120712
切削参数:转速N=60r/min, 走刀量Fr=0.30mm/r 切刀深度ap=1.5mm
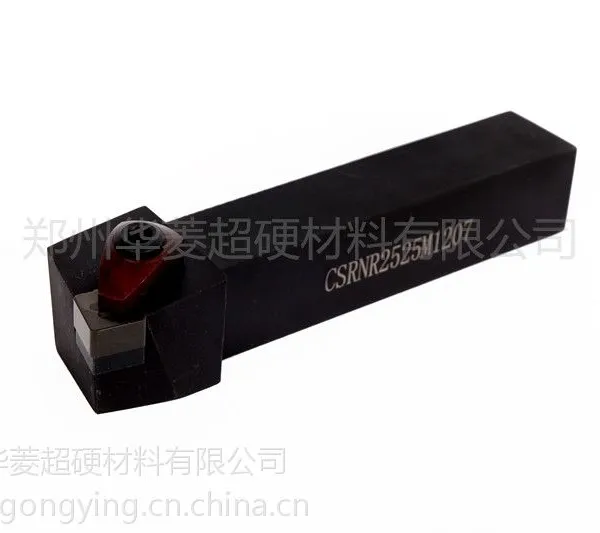
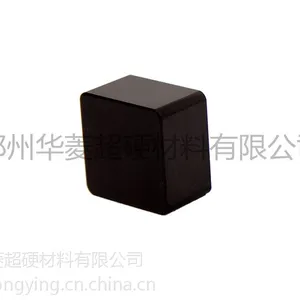
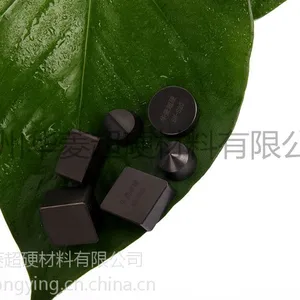
粗车外圆,端面,内孔刀杆型号及刀片型号图片如下:CNMN1204, CNMN1207 ,SNMN1204 ,SNMN1207 RNMN1204,RNMN1207,RNMNN1507.
刀杆型号:95度车刀杆CCLNR/L2525(32*32 40*40)M1204 M1207,45度车刀杆CSSNR/L2525(32*32 40*40) ,75度车刀杆CSRNR/L2525(32*32 40*40).
凡是购买我司郑州华菱 超硬刀具 均 ***,全程技术跟踪服务。
加工HRC55-HRC62高频淬火后45号钢耐磨车刀片(粗车)

华菱超硬前身是河南超硬材料研究所,是专业生产立方氮化硼刀具的高新技术企业,在业内针对灰铸铁,各种耐磨铸铁/铸钢,淬火钢等材质进行刀具研发。主导产品焊接复合式立方氮化硼刀具和整体立方氮化硼聚晶刀片,获得多项实用型***,尤其在间断切削淬火钢、高铬白口铸铁加工等诸多领域,***着世界***水平!在超硬刀具学术界享有很高声誉! 公司以国家超硬材料重点实验室和河南科技大学为技术依托,自备超硬刀具研发中心,已承担并完成了***“产学研”工程和CBN制品科技攻关项目,目前正在实施国家示范工程项目和“宝石级金刚石制品”计划项目。 发展历程: 2002年,河南超硬材料研究所创立,主要以立方氮化硼刀具、高品级金刚石为研究方向。有博导2人、教授3人、副教授5人、研发博士、硕士12人;拥有六面顶高压设备及激光热导率仪等多台大型设备,总价值1800余万元。2003年末期,针对高铬白口铸铁、冷硬铸铁材质研发出立方氮化硼刀具BN-K1牌号,2004年,推出针对淬火钢精加工用立方氮化硼刀具BN-H1牌号,在国内焊接复合立方氮化硼刀具领域一直处于***。 在国内***提出粗加工用“立方氮化硼整体聚晶刀片”概念,产品在粗加工高铬白口耐磨铸铁领域取得***一致认可。并以立方氮化硼刀具的技术转让和企研合作相结合的模式,对我国超硬材料行业做出了巨大贡献。 2005年,推出淬火钢断续切削用立方氮化硼刀具牌号BN-S10,打破了立方氮化硼刀具不能用于强断续大余量车削淬硬钢的神话,是立方氮化硼刀具行业的世界性突破! 2007年针对灰铸铁加工推出立方氮化硼整体聚晶刀片BN-K30牌号,打破了国外立方氮化硼刀具在高速切削灰铸铁领域的垄断局面!2008年推出高温合金粉末冶金加工专用立方氮化硼刀具牌号BN-S50。 2009年,针对国内机械加工行业特性,推出了适合低速切削用立方氮化硼刀具牌号BN-S20,广泛服务于低速重载型中小企业用户。 2010年,研制出国内首颗1.7克拉重量蓝色宝石级金刚石。至此,共获国家***25项。 公司服务宗旨:“量体裁衣”每个用户的加工状况,针对性做出***化的解决方案。
点击查看>| 企业类型 | 私营有限责任公司 | 注册资本 | 300.00万人民币 |
| 公司注册地址 | 郑州市高新技术开发区樱花街5号 | 统一社会信用代码 | 91410100579214912T |
| 登记机关 | 郑州市工商行政管理局 | 法定代表人 | 吕文乾 |
| 公司成立日期 | 2011-07-06 | 营业期限 | 2021-07-05 |
| 经营范围 | 我司主要经营产品详细如下: 整体立方氮化硼刀片,华菱刀具,氮化硼陶瓷刀片,CBN刀具,CBN刀粒,立方氮化硼刀片,CBN车刀杆,氮化硼刀具 ,陶瓷刀片 | ||
-
¥175.00
-
¥195.00
-
¥165.00
-
¥175.00
-
¥175.00
-
¥175.00
-
¥168.00
-
¥165.00
-
¥195.00
-
¥175.00
-
¥175.00
-
¥175.00
