

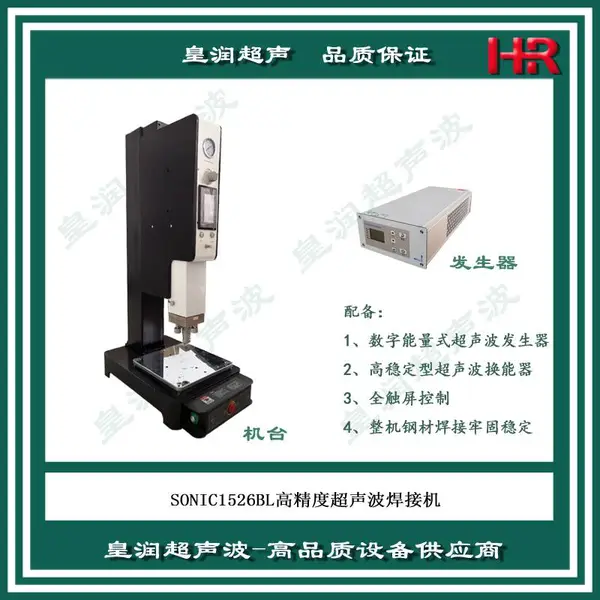


| 是否进口:否 | 产地:上海 | 品牌:皇润 |
| 型号:20K | 电流:交流 | 动力形式:超声波 |
| 控制方式:自动 | 频段:高频 | 驱动形式:气动 |
| 作用原理:逆变 | 订货号:20K | 货号:20K |
| 输出功率:2500W | 频率:20KHZHz | 输入电压:220V |
| 焊头行程:75mm | 焊接面积:150 | 振头冷却系统:风冷 |
| 振荡系统:自激式 | 功率:2500W | 作用对象:塑料焊接 |
| 升降控制:电动 | 焊接原理:对焊 | 外形尺寸:500*560*1950 |
| 净重:150KGKg | 用途:塑料焊接 | 焊咀对地电压:1000mv |
| 套装:超声波设备 | 是否跨境货源:否 |
镇江超声波设备 超声波焊接机器制造厂家
镇江超声波设备 超声波焊接机器制造厂家
超声波塑料焊接机操作说明书 一. 超声波塑料焊接机工作原理: 热可塑性胶的超声波加工,是利用工作接面间高频率的摩擦而使分子间急速产生热量,当此热量足够熔化工作时,停止超声波发振,此时工件接面由熔融而固化,完成加工程序。 二. 超音波机构原理: ? ? 将220发,50Hz转变为20KHz的同压电能,利用振动子转换成机械能。如此的机械振动,经由传动子,焊庆传至加工物,并利用空气压力,产生工作接面之摩擦效果。振动子和传动子装置在振筒内,外接焊头,利用空压系统和控制回路,在事先设定之条件下升降,以完成操作程序。 三. 组件功用说明: 1. 延迟时间设定:调整开始发振时间,在按下启动开关后0到30秒开始发振。 2. 熔接时间设定:调整熔接时间长短,在延迟时间结束后发振0到30秒之范围。 3. 硬化时间设定:调整发振终了工作物熔融处冷却定型时间在0到30秒之范围。 4. 计数器:工作循环次数记录用,附有归零压扣。 5. 调整及压力表:工作压力之指示及调整设定用。 6. 音波调整:调整振动子系与发振回路之共振匹配,合转换效率达到理想。 7. 振幅表:显示音波空载功负载工作之振幅强弱。 8. 电源开关及灯:电源开关之控制及电源指示。 9. 过载指示:灯亮则音波过载,不正常,要做音波调整,至过载载灯不亮为止。 10. 焊头下降开关:打开焊头下降,关闭焊头上升。 11. 下降速度调节:调节焊头下降速度。 12. 上升速度调节:调节焊头上升速度。 13. 启动为双手启动(同时按下两个绿波开关),中间的红波开关为紧急停止开关。 14. 微调螺丝:在熔接熔化快,或外形尺寸需***时使用可限制焊头下降。 15. 机器因定氢手:合机器与支柱紧密固定用。 16. 输出电缆与插座:联接机器振动子系统与发振箱线路用。 17. 控制电缆及插座:联接机体控制单元与发振箱自动控制回路用。 18. 保险丝座:电子线路之过载保护。 19. 空气清净器:空压工作之气滤水份用。 四:机器安装法: 1. 将熔接机放置于作业台上,将发振箱放置于机体附近操作员易于观察及调整之处。作业台需可承爱150公斤之力,高度约600到800MM,且不可放置在潮湿的地方。 2. 接地是:将地线一端接地,另一端接于机器上。 3. 发振箱与机休联结:将机体之输出电缆插头及控制电缆插头接于发振箱插座上。 4. 接空压源:将高压气管引清净干燥之空压源与熔接机体上空气滤清器入口相连。 5. 接电源:发振箱后面之电源线及插头,请接上AC220v,50khz电源。 五:音波检查与调整:(此操作需专业人员调整) 1. 打开电源,按音波调试开关(不要超过3秒,避免损坏振动子),旋转频率调整旋钮,将电流表指针调至***点,调整时如指针不降而升,则反方向旋转,反之亦然。调至指针最小位置,最小点如超出电流表2个小格,则表示故障发生,不可操作,需开箱检查。 2. ?功率调节:一般情况下,功率档位都处于较低档位,如果焊接力度不够,才由低档位升至***位,此调节要同频率调节配合 六:各部调整及熔接前准备工作: 1. 装焊头:先用酒精或汽油将焊头及焊头螺丝清洗干净,再将焊头逆时针接入传动子上拧紧。按音波调试,将电流调试到***点。注意:焊头与传动子结合面若有损伤,超声震动知传达效果会衰减,应注意保养。 2. 接入空压机气源,并将气压表调整到2-5MPa之间。 3. 参照工作物状态,放置底模和焊接物品,按下降开关,摇动升降手轮至一定高度(视模具而定),确定上模接触焊接物品。锁紧机身升降手柄。固定底模。 4. 按上升开关。 七:熔接操作:设定延迟,熔接,及硬化时间 1. 完成上述之各部调整及熔接前准备后,放上产品,按启动开关进行侧试熔接。 2. 观察工作状况及熔接后工作物形态,再调整焊头,底模并重新设定工作压力,熔接时间,再试熔,重复调整至工作物理想熔接条件。(延迟时间,硬化时间之设定,从较长时间递减设定到理想条件,熔接时间之设定,则须由小而大渐增方式设定)。 3. 设定到理想熔接条件后,即可从事作业生产。 八:熔接动作说明: 1. 焊头下降:在发振箱导入电源及气压源接通后,按下底座之两个启动按钮。焊头即下降。 2. 延迟时间:按下启动开关后延迟时间计时器即开即计时。 3. 熔接时间:延迟时间计时结束之同时熔接时间计时器即开始计时,振动子同时发振熔接。 4. 硬化时间:熔接时间计时结束之同时硬化时间计时器即开始计时。 5. 焊头上升:硬化时间计时结束焊头随之上升,计数器即累计一次,完成一次循环却作。 九:注意事项: 1. 本机请勿置于潮湿及多水或过热之场所,机器上方勿放置流体物,平时注意整洁,随时擦拭,但不可使用液体清洗。 2. 人体请勿重压于发振之焊头,以免灼伤,自动操作中遇危险请按紧急停止按扭。 3. 音波检查在无负荷时,振幅表勿超过2mA,超过时请调整音波调整螺丝,若经调整仍不能降至2mA以下,则可能焊头或机台有异常,请连络本公司处理 4. 接音波检查开关以间歇方式按下,勿连续按超过三秒以维振动子寿命。 5. 本机的振动子及发振机内有高压线路,除了外部作业调整之外,使用客户请勿做机内之维护。 6. 焊头本身是依熔接物来决定,且必须配合振动系统之共振,所以焊头应使用本公司设计制造的产品,以免损害振动系统。 7. 空压源注意清洁,本机之空气滤清器内若有水请随时排除,如水份过多时则须时常清理空压机之水份。
如何改善超声波的焊接效果,超声波焊接常见质量问题解决方案 超声波焊接大致上由超声波机、超声波参数、超声波定位夹具和产品四个基本元素构成。对于超声波焊接生产中常见的工艺问题,我们可以通过以下几点来进行改善。 (1)改善超声波焊接夹具 超声波焊接夹具主要起定位及承载的作用对于具有复杂三维曲面形状及加工精度要求高的产品,对超声波夹具的加工精度则有较高的要求。焊接夹具与被焊接的产品的角度或弧度不吻合时易造成产品焊接后发生变形一般夹具材料为铝合金,夹具按待焊产品仿形加工后,还需要通过微调来改变夹具的固有频率,使其频率与超声波焊接机配合使用时焊接效果较佳,此类夹具一般需委托专业超声波焊接机厂家或声学研究所加工 超声波焊接模具 易震裂、震断的产品,焊接夹具宜采用软性树脂或覆盖软木塞等缓冲设计。不易震断的产品,通过对超声波焊接夹具表面处理可以提升焊接质量。 (2)调节超声波焊接条件 超声波作业的条件是指机器的输出功率、压力、焊接时间、硬化时间、延迟时间等诸元素的设定通过优化超声波作业的条件往往能获得理想的焊接效果。 在实施超声波焊接时,如果压力太大,气缸下降缓冲太快,易把超声波焊接线压平,虽然产品看似己经密合,但因焊接线己经受挤压而下陷,失去了焊接效果,形成塑料零件面与面的强迫焊接,而非三角形点的导引焊接,所以产生焊接假象。 超声波参数 (3)优化超声波焊接线 产品焊接线设计不合理,产品在超声波焊接过程中因受到压力而发生滑移,从而造成产品偏位或者,焊接线在设计时可能没问题,但由于焊接线部位的加工精度不足,导致尺寸不一也可能发生此类问题故在模具加工时至少要求焊接线对称,高度一致要使产品达到外观的功能时,定位与超声波焊接线是成败的重要关键。

镇江超声波设备 超声波焊接机器制造厂家
产品用超声波焊接工艺需要满足三个基本条件才能达到理想的效果 1.两个塑胶材料是否可以熔接:不同种材质之间有的能更好地焊接,有的是基本能相熔,有的是不相熔的。同一材料之间熔点是相同的,从原理讲是可以焊接的,但是当要焊接的工件的熔点大于350℃时,就不在适合用超声焊接了。因为超声是瞬间使工件分子溶化,判断依据是在3秒之内,不能良好熔接,就应该选择其它焊接工艺。如热板焊接等。一般来讲ABS料是最容易焊接,尼龙或PP料是最难熔接的。 2.塑胶件要加合理的超声波焊线:当瞬间能量产生时,接缝面积越大,能量分散越严重,焊接效果越差,甚至无法焊接。另外超声波是纵向传波的,能量损失同距离成正比,远距离焊接应控制在6厘米以内。焊接线应控制在30----80丝之间为宜,工件的壁厚不能低于2毫米,否则不能良好熔接,特别是要求气密的产品。 3.产品定位结构要设计合理:在产品研发设计前我们要考虑到做好成品的外观,两个合成的塑胶件接缝位置是否错位刮手,依靠超声波固定夹具来解决焊接后错位是错误的,产品放入夹具太紧会刮伤,制作夹具默认放大单边0.1mm,那么产品没有定位的情况下,焊接好的成品会有0.2mm的错位,超声波厂家也有做气动或手动工装夹具来固定产品避免错位,生产速度和夹具制造成本都会造成不必要的开支。有经验的工程师应该都知道,没有美工线的产品在装配变形后极易引起上下盖错位,从而导致刮手。超声也是一样,也有错位的机率,为了防止有刮手现像,还是做一点美工线在上面。
金属与塑料能熔到一起吗 塑料与金属件的连接用超声波熔接是不可以直接压在一起,两者之间的熔点相差太多,但是超声波焊机(铆点工艺)也用在塑料与金属件的连接。 超声波铆点塑料与金属件工艺: 金属件有打孔,塑料件用小圆柱穿过金属件孔,利用超声波塑料焊接机通过超声波把塑料圆柱焊成蘑菇头,达到连接的效果。熔接后可以***牢固度,但是不能密封(水气密)。 超声波铆接塑料与金属件注意事项: 焊接头材料选择钢质,因为铆接后上焊头会接触到金属片,如果用铝质焊头,生产久了磨损会比较严重。
超声波塑料焊接机操作说明书 一. 超声波塑料焊接机工作原理: 热可塑性胶的超声波加工,是利用工作接面间高频率的摩擦而使分子间急速产生热量,当此热量足够熔化工作时,停止超声波发振,此时工件接面由熔融而固化,完成加工程序。 二. 超音波机构原理: ? ? 将220发,50Hz转变为20KHz的同压电能,利用振动子转换成机械能。如此的机械振动,经由传动子,焊庆传至加工物,并利用空气压力,产生工作接面之摩擦效果。振动子和传动子装置在振筒内,外接焊头,利用空压系统和控制回路,在事先设定之条件下升降,以完成操作程序。 三. 组件功用说明: 1. 延迟时间设定:调整开始发振时间,在按下启动开关后0到30秒开始发振。 2. 熔接时间设定:调整熔接时间长短,在延迟时间结束后发振0到30秒之范围。 3. 硬化时间设定:调整发振终了工作物熔融处冷却定型时间在0到30秒之范围。 4. 计数器:工作循环次数记录用,附有归零压扣。 5. 调整及压力表:工作压力之指示及调整设定用。 6. 音波调整:调整振动子系与发振回路之共振匹配,合转换效率达到理想。 7. 振幅表:显示音波空载功负载工作之振幅强弱。 8. 电源开关及灯:电源开关之控制及电源指示。 9. 过载指示:灯亮则音波过载,不正常,要做音波调整,至过载载灯不亮为止。 10. 焊头下降开关:打开焊头下降,关闭焊头上升。 11. 下降速度调节:调节焊头下降速度。 12. 上升速度调节:调节焊头上升速度。 13. 启动为双手启动(同时按下两个绿波开关),中间的红波开关为紧急停止开关。 14. 微调螺丝:在熔接熔化快,或外形尺寸需***时使用可限制焊头下降。 15. 机器因定氢手:合机器与支柱紧密固定用。 16. 输出电缆与插座:联接机器振动子系统与发振箱线路用。 17. 控制电缆及插座:联接机体控制单元与发振箱自动控制回路用。 18. 保险丝座:电子线路之过载保护。 19. 空气清净器:空压工作之气滤水份用。 四:机器安装法: 1. 将熔接机放置于作业台上,将发振箱放置于机体附近操作员易于观察及调整之处。作业台需可承爱150公斤之力,高度约600到800MM,且不可放置在潮湿的地方。 2. 接地是:将地线一端接地,另一端接于机器上。 3. 发振箱与机休联结:将机体之输出电缆插头及控制电缆插头接于发振箱插座上。 4. 接空压源:将高压气管引清净干燥之空压源与熔接机体上空气滤清器入口相连。 5. 接电源:发振箱后面之电源线及插头,请接上AC220v,50khz电源。 五:音波检查与调整:(此操作需专业人员调整) 1. 打开电源,按音波调试开关(不要超过3秒,避免损坏振动子),旋转频率调整旋钮,将电流表指针调至***点,调整时如指针不降而升,则反方向旋转,反之亦然。调至指针最小位置,最小点如超出电流表2个小格,则表示故障发生,不可操作,需开箱检查。 2. ?功率调节:一般情况下,功率档位都处于较低档位,如果焊接力度不够,才由低档位升至***位,此调节要同频率调节配合 六:各部调整及熔接前准备工作: 1. 装焊头:先用酒精或汽油将焊头及焊头螺丝清洗干净,再将焊头逆时针接入传动子上拧紧。按音波调试,将电流调试到***点。注意:焊头与传动子结合面若有损伤,超声震动知传达效果会衰减,应注意保养。 2. 接入空压机气源,并将气压表调整到2-5MPa之间。 3. 参照工作物状态,放置底模和焊接物品,按下降开关,摇动升降手轮至一定高度(视模具而定),确定上模接触焊接物品。锁紧机身升降手柄。固定底模。 4. 按上升开关。 七:熔接操作:设定延迟,熔接,及硬化时间 1. 完成上述之各部调整及熔接前准备后,放上产品,按启动开关进行侧试熔接。 2. 观察工作状况及熔接后工作物形态,再调整焊头,底模并重新设定工作压力,熔接时间,再试熔,重复调整至工作物理想熔接条件。(延迟时间,硬化时间之设定,从较长时间递减设定到理想条件,熔接时间之设定,则须由小而大渐增方式设定)。 3. 设定到理想熔接条件后,即可从事作业生产。 八:熔接动作说明: 1. 焊头下降:在发振箱导入电源及气压源接通后,按下底座之两个启动按钮。焊头即下降。 2. 延迟时间:按下启动开关后延迟时间计时器即开即计时。 3. 熔接时间:延迟时间计时结束之同时熔接时间计时器即开始计时,振动子同时发振熔接。 4. 硬化时间:熔接时间计时结束之同时硬化时间计时器即开始计时。 5. 焊头上升:硬化时间计时结束焊头随之上升,计数器即累计一次,完成一次循环却作。 九:注意事项: 1. 本机请勿置于潮湿及多水或过热之场所,机器上方勿放置流体物,平时注意整洁,随时擦拭,但不可使用液体清洗。 2. 人体请勿重压于发振之焊头,以免灼伤,自动操作中遇危险请按紧急停止按扭。 3. 音波检查在无负荷时,振幅表勿超过2mA,超过时请调整音波调整螺丝,若经调整仍不能降至2mA以下,则可能焊头或机台有异常,请连络本公司处理 4. 接音波检查开关以间歇方式按下,勿连续按超过三秒以维振动子寿命。 5. 本机的振动子及发振机内有高压线路,除了外部作业调整之外,使用客户请勿做机内之维护。 6. 焊头本身是依熔接物来决定,且必须配合振动系统之共振,所以焊头应使用本公司设计制造的产品,以免损害振动系统。 7. 空压源注意清洁,本机之空气滤清器内若有水请随时排除,如水份过多时则须时常清理空压机之水份。
如何改善超声波的焊接效果,超声波焊接常见质量问题解决方案 超声波焊接大致上由超声波机、超声波参数、超声波定位夹具和产品四个基本元素构成。对于超声波焊接生产中常见的工艺问题,我们可以通过以下几点来进行改善。 (1)改善超声波焊接夹具 超声波焊接夹具主要起定位及承载的作用对于具有复杂三维曲面形状及加工精度要求高的产品,对超声波夹具的加工精度则有较高的要求。焊接夹具与被焊接的产品的角度或弧度不吻合时易造成产品焊接后发生变形一般夹具材料为铝合金,夹具按待焊产品仿形加工后,还需要通过微调来改变夹具的固有频率,使其频率与超声波焊接机配合使用时焊接效果较佳,此类夹具一般需委托专业超声波焊接机厂家或声学研究所加工 超声波焊接模具 易震裂、震断的产品,焊接夹具宜采用软性树脂或覆盖软木塞等缓冲设计。不易震断的产品,通过对超声波焊接夹具表面处理可以提升焊接质量。 (2)调节超声波焊接条件 超声波作业的条件是指机器的输出功率、压力、焊接时间、硬化时间、延迟时间等诸元素的设定通过优化超声波作业的条件往往能获得理想的焊接效果。 在实施超声波焊接时,如果压力太大,气缸下降缓冲太快,易把超声波焊接线压平,虽然产品看似己经密合,但因焊接线己经受挤压而下陷,失去了焊接效果,形成塑料零件面与面的强迫焊接,而非三角形点的导引焊接,所以产生焊接假象。 超声波参数 (3)优化超声波焊接线 产品焊接线设计不合理,产品在超声波焊接过程中因受到压力而发生滑移,从而造成产品偏位或者,焊接线在设计时可能没问题,但由于焊接线部位的加工精度不足,导致尺寸不一也可能发生此类问题故在模具加工时至少要求焊接线对称,高度一致要使产品达到外观的功能时,定位与超声波焊接线是成败的重要关键。
镇江超声波设备 超声波焊接机器制造厂家
产品用超声波焊接工艺需要满足三个基本条件才能达到理想的效果 1.两个塑胶材料是否可以熔接:不同种材质之间有的能更好地焊接,有的是基本能相熔,有的是不相熔的。同一材料之间熔点是相同的,从原理讲是可以焊接的,但是当要焊接的工件的熔点大于350℃时,就不在适合用超声焊接了。因为超声是瞬间使工件分子溶化,判断依据是在3秒之内,不能良好熔接,就应该选择其它焊接工艺。如热板焊接等。一般来讲ABS料是最容易焊接,尼龙或PP料是最难熔接的。 2.塑胶件要加合理的超声波焊线:当瞬间能量产生时,接缝面积越大,能量分散越严重,焊接效果越差,甚至无法焊接。另外超声波是纵向传波的,能量损失同距离成正比,远距离焊接应控制在6厘米以内。焊接线应控制在30----80丝之间为宜,工件的壁厚不能低于2毫米,否则不能良好熔接,特别是要求气密的产品。 3.产品定位结构要设计合理:在产品研发设计前我们要考虑到做好成品的外观,两个合成的塑胶件接缝位置是否错位刮手,依靠超声波固定夹具来解决焊接后错位是错误的,产品放入夹具太紧会刮伤,制作夹具默认放大单边0.1mm,那么产品没有定位的情况下,焊接好的成品会有0.2mm的错位,超声波厂家也有做气动或手动工装夹具来固定产品避免错位,生产速度和夹具制造成本都会造成不必要的开支。有经验的工程师应该都知道,没有美工线的产品在装配变形后极易引起上下盖错位,从而导致刮手。超声也是一样,也有错位的机率,为了防止有刮手现像,还是做一点美工线在上面。
金属与塑料能熔到一起吗 塑料与金属件的连接用超声波熔接是不可以直接压在一起,两者之间的熔点相差太多,但是超声波焊机(铆点工艺)也用在塑料与金属件的连接。 超声波铆点塑料与金属件工艺: 金属件有打孔,塑料件用小圆柱穿过金属件孔,利用超声波塑料焊接机通过超声波把塑料圆柱焊成蘑菇头,达到连接的效果。熔接后可以***牢固度,但是不能密封(水气密)。 超声波铆接塑料与金属件注意事项: 焊接头材料选择钢质,因为铆接后上焊头会接触到金属片,如果用铝质焊头,生产久了磨损会比较严重。
供应商信息

上海皇润超声波技术有限公司 进入首页
公司简介 上海皇润超声波技术有限公司是一家集研发、生产、销售、服务一体化的超声波设备制造企业。公司坚持以人为本,科技创新,公司不断引进国外***的设备和科学技术,实现了产品科技化和人性化的***结合。精湛的工艺,稳定的性能,稳重又不失时尚的外形,为超声波市场提供了源源不断的精品。 精心锤炼企业的含金量,品牌并不是单靠庞大的广告投入而唾手可得的东西,它必然是完善品质的别称,可客户满意度的浓缩,是广大用户认可的结果。为了将品质至臻***,皇润人本着精心铸造品牌,致力于诚信服务的经营理念,***创新,承发龙人文化的企业精神,为广大的用户提供优质的设备及服务。 企业文化: 品牌精神:脚踏实地 行胜于言 敬业报国 经营理念:合作 共赢 整合 利他 互助 竞争理念:只有合作伙伴 没有竞争对手 团队理念:将公司打造成***般的执行力、学校般的学习力、家庭般的幸福工作环境
点击查看>| 企业类型 | 有限责任公司(自然人投资或控股) | 注册资本 | 500.00万人民币 |
| 公司注册地址 | 上海市宝山区杨泰路196号1幢1433E | 统一社会信用代码 | 91310113MA1GN6M13M |
| 登记机关 | 宝山区市场监督管理局 | 法定代表人 | 苏建锋 |
| 公司成立日期 | 2018-12-24 | 营业期限 | 2018-12-24至2038-12-23 |
| 经营范围 | 从事超声波技术领域内的技术开发、技术转让、技术咨询;普通机械设备及配件、模具、五金制品的加工(限分支机构经营)、销售;普通机械设备的维修。【依法须经批准的项目,经相关部门批准后方可开展经营活动】 | ||
产品推荐
-
¥3999.00
-
¥3999.00
-
¥3999.00
-
¥3万
-
¥3万
-
¥3999.00
-
¥3万
-
¥3万
推荐产品
-
¥3万
-
¥3万
-
¥9999.00
-
¥3999.00
本页信息为上海皇润超声波技术有限公司为您提供的"镇江超声波设备 超声波焊接机器制造厂家"产品信息,如您想了解更多关于"镇江超声波设备 超声波焊接机器制造厂家"价格、型号、厂家请联系厂家,或给厂家留言。 进入店铺
在线留言
