
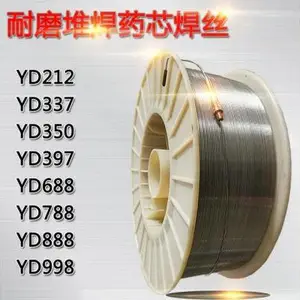
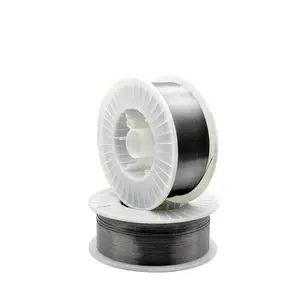

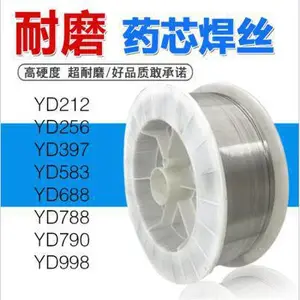

| 品牌:济南贝洲焊材 | 型号:YD系列耐磨药芯焊丝 | 材质:高铬碳化钨合金 |
| 焊接方法:明弧堆焊 | 硬度:HRC 55-62 | 应用领域:煤粉立磨辊套、衬板、引风机叶片 |
| 包装形式:15kg/盘,50kg/桶 | 功能:耐磨堆焊修复 |
在电力、建材、钢铁及矿山行业中,煤粉立磨与引风机是核心运转设备,其工况极为恶劣。立磨辊套与衬板长期承受高应力碾压与煤粉的磨粒磨损,导致表面快速失效,通常每3-6个月便需停机补焊或更换。而引风机叶片在高速旋转中不仅受到含尘气流的冲刷,还面临烟气中SO?、Cl?等介质的腐蚀,叶片磨损减薄后会引起转子动平衡失稳,导致机组振动超标甚至设备损毁。传统修复方式采用低端焊条或普通焊丝,存在焊层硬度不足、易剥落、焊接飞溅大、效率低下等痛点,频繁停机维修不仅造成巨大的备件采购成本,更严重影响生产线的连续运转率。
济南贝洲焊材有限公司坐落于山东省济南市,是一家专注于特种焊接材料研发与生产的专业厂家,产品线覆盖焊条、焊丝两大类共300多个品种。针对煤粉立磨与引风机修复中的耐磨难题,我司技术团队结合数十年堆焊材料研发经验,推出煤粉立磨辊套和衬板堆焊用耐磨药芯焊丝及引风机叶片修复专用明弧丝。该系列焊丝采用高碳高铬合金配方,配合特殊造渣与稳弧成分,实现了高硬度、高抗裂性与优异焊接工艺性的统一。产品有效解决了传统焊材在明弧堆焊中出现的焊道气孔多、成型差、硬度不均等问题,***提升了修复层的服役寿命,为众多电厂与水泥企业降低了设备维护成本。
工作机制与产品特点:
- 高硬度耐磨层:焊丝熔敷金属含有大量初生碳化铬及M?C?型硬质相,堆焊层硬度可达HRC 55-62,能够有效抵抗煤粉及灰粒的微观切削与犁沟磨损。
- 优异的抗裂性能:通过***控制合金元素比例,焊层在多层多道焊时不易产生横向裂纹,适合辊套及衬板大面积堆焊修复。
- 明弧自保护设计:无需额外气体保护,焊丝内部造渣剂形成致密渣壳,保护熔池金属不被氧化,同时降低焊接烟尘,改善作业环境。
- 高沉积效率:明弧堆焊电流可达350-500A,熔敷速率较手工焊条提升3倍以上,大幅缩短停机修复时间。
- 良好的抗冲击韧性:针对立磨辊套承受的冲击载荷,焊层基体组织具有一定韧性储备,避免硬而脆导致的剥落失效。
技术规格与参数:
| 项目 | 典型值 |
| 焊丝直径 | 2.8mm / 3.2mm |
| 堆焊层硬度 | HRC 55-62 |
| 焊接电流 | 350-500A (直流反接) |
| 焊接电压 | 28-32V |
| 焊丝伸出长度 | 30-40mm |
| 层间温度 | ≤250℃ |
| 焊后状态 | 空冷,无需热处理 |
在立磨辊套修复中,推荐采用先堆焊过渡层(选用低碳焊丝)再施焊耐磨层的工艺,以避免母材稀释率过高导致硬度下降。对于引风机叶片修复,建议将叶片表面疲劳裂纹清除干净后,采用薄层多道焊,控制热输入,防止叶片基体变形。该系列焊丝适用于明弧堆焊设备及普通埋弧焊机改造后的明弧模式,操作便捷,普通焊工经简单培训即可掌握。
应用场景与信任背书:

济南贝洲焊材有限公司的产品已广泛应用于电站锅炉、压力容器、重型机械设备、矿山机械等领域。公司拥有从合金配方设计、轧制、拉丝到层绕包装的完整生产线,确保焊丝成分均匀、送丝稳定。在水泥行业与电力行业,我司耐磨焊丝已成功为多家大型集团提供辊套及叶片修复方案,实测修复后设备运行时间较普通焊材延长1.5-2倍。公司秉承“诚信为本,客户至上”的原则,提供售前工艺咨询与售后技术支持,并可针对特殊工况定制合金配方。我们建议客户在批量采购前,先提供工件母材材质与磨损形式,我司工程师将为您推荐最适配的焊丝型号及焊接工艺参数。欢迎各设备维护单位、经销商来电来函咨询试样,我们愿以专业的技术服务协助您解决耐磨堆焊难题。
FAQ:
问:该焊丝能否用于立磨辊套的现场堆焊,而不需要拆除辊套?
答:可以。该焊丝采用明弧自保护设计,适合在辊套原位进行堆焊修复。现场施工时需做好辊套预热(一般预热至150-200℃),并控制层间温度不超过250℃,焊后缓慢冷却即可。但需注意现场通风与防火措施,避免焊渣飞溅损伤周边设备。
问:堆焊层硬度HRC 55-62是否会影响辊套的韧性?
答:硬度与韧性是一对平衡关系。该焊丝通过调整碳与铬的比例,使碳化物呈弥散分布,基体保留一定量的奥氏体,从而在保持高硬度的同时具备中等冲击韧性。对于煤粉立磨的碾压磨损工况,这一硬度区间是经过实践验证的较优选择,既耐磨又不易剥落。
问:引风机叶片材质通常为16Mn或Q235,堆焊时如何防止叶片变形?
答:叶片较薄,堆焊热输入过大易产生波浪变形。建议采用分段对称焊、跳焊法,每段长度不超过100mm,焊后立即锤击消除应力。同时尽量选用较小直径焊丝(如2.8mm),将电流控制在350A左右,配合水冷铜块垫在叶片背面辅助散热。
问:该焊丝与埋弧焊丝有什么区别?能否替代?
答:该焊丝是明弧自保护药芯焊丝,不需要外加焊剂,通过自身造渣保护熔池,适合现场修复及自动化明弧堆焊。而埋弧焊丝必须配合焊剂使用,适合大型平面堆焊。两者合金体系不同,不能直接互换。若客户现有埋弧焊机,可将其改造为明弧模式(加装送丝机构与烟尘处理装置)使用本焊丝。
问:堆焊层出现少量气孔是什么原因?如何处理?
答:气孔多由母材表面油污、锈迹或焊丝受潮引起。堆焊前应将辊套表面疲劳层***打磨露出金属光泽,并清除油污。焊丝应存放在干燥环境中,开封后建议48小时内用完。同时检查接地线是否牢固,避免电弧不稳导致保护效果下降。
问:该焊丝对焊接电源有什么要求?
答:推荐使用直流反接(焊丝接正极),平特性或下降特性电源均可。电源额定电流应不低于630A,以满足长时间大电流连续焊接的需求。若使用逆变焊机,需确保其具有足够的暂载率,防止过热保护停机。
问:能否提供焊接工艺参数卡片供现场参考?
答:可以。我司可随货提供详细的焊接工艺指导卡,包括预热温度、电流电压范围、摆动手法、焊后缓冷措施等。同时我司技术人员可提供远程视频指导,必要时可安排工程师到现场进行工艺演示与培训。
问:该焊丝是否适用于其他磨损工况,如刮板机底板或破碎机锤头?
答:该焊丝属于高铬耐磨堆焊系列,对于中等冲击下的磨粒磨损工况具有通用性,可用于刮板机底板、搅拌叶片、溜槽衬板等修复。但对于高冲击工况(如破碎机锤头),建议选用我司的碳化钨焊丝,其抗冲击能力更强。您可以提供具体工况参数,由我们为您选型。

山东济南贝洲焊材有限公司位于山东省济南市,主要生产焊条,焊丝两大类300多个品种。主要产品有:银焊材,钴基焊材,铸铁焊材,镍基焊材,堆焊焊材碳化钨焊材等。焊接材料质量优良,信誉***,被国内外用户广泛用于电站锅炉、压力容器、核工业、航天、桥梁、船舶、车辆、石油、化工、水电、火电、冶金、高层建筑、重型机械设备及海上钻井平台等重要工程,产品种类齐全、质量可靠,广泛应用于石油化工、钢铁冶金、机械制造、铁路桥梁、油气管道、车辆船舶、锅炉容器电利、航空航天、矿山建筑等众多领域。 公司本着“诚信为本,客户至上”的原则,面向全国各地用户及经销商,竭诚为广大用户提供优质的售前咨询及售后服务。“没有,只有更好”是我公司的经营理念,我们在“创造服务”的经营理念指导下,经过全体员工的不懈努力,已经取得了令人瞩目的成绩。我公司拥有一支业务精通,操作能力强的骨干队伍,为广大客户提供专业化、个性化、全天候、全方位的服务。我们的宗旨是:“用服务和真诚来换取您的信任与支持,互惠互利,共创双赢!我公司愿与各界同仁志士竭诚合作,共创未来!
点击查看>| 企业类型 | 有限责任公司(自然人投资或控股) | 注册资本 | 100.00万人民币 |
| 公司注册地址 | 山东省济南市历城区西营镇西营村南商业街38号212室 | 统一社会信用代码 | 91370128307218741F |
| 登记机关 | 济南市南部山区管委会市场监管局 | 法定代表人 | 刘国军 |
| 公司成立日期 | 2015-05-25 | 营业期限 | 2015-05-25 至 无固定期限 |
| 经营范围 | 焊接材料的批发、零售。(依法须经批准的项目,经相关部门批准后方可开展经营活动) | ||
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
-
面议
